<?xml version="1.0" encoding="ISO-8859-1"?><article xmlns:mml="http://www.w3.org/1998/Math/MathML" xmlns:xlink="http://www.w3.org/1999/xlink" xmlns:xsi="http://www.w3.org/2001/XMLSchema-instance">
<front>
<journal-meta>
<journal-id>0254-0770</journal-id>
<journal-title><![CDATA[Revista Técnica de la Facultad de Ingeniería Universidad del Zulia]]></journal-title>
<abbrev-journal-title><![CDATA[Rev. Téc. Ing. Univ. Zulia]]></abbrev-journal-title>
<issn>0254-0770</issn>
<publisher>
<publisher-name><![CDATA[Facultad de Ingeniería, Universidad del Zulia]]></publisher-name>
</publisher>
</journal-meta>
<article-meta>
<article-id>S0254-07702017000100007</article-id>
<title-group>
<article-title xml:lang="en"><![CDATA[Obtaining of components of fluxes for submerged arc welding from the carbothermic reduction of chromite refractory]]></article-title>
<article-title xml:lang="es"><![CDATA[Obtención de componentes de fundentes para la soldadura por arco sumergido a partir de la reducción carbotérmica de cromitas refractarias]]></article-title>
</title-group>
<contrib-group>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Perdomo-González]]></surname>
<given-names><![CDATA[Lorenzo]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Quintana-Puchol]]></surname>
<given-names><![CDATA[Rafael]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Cruz-Crespo]]></surname>
<given-names><![CDATA[Amado]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Gómez-Pérez]]></surname>
<given-names><![CDATA[Carlos R]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
</contrib-group>
<aff id="A01">
<institution><![CDATA[,Universidad Central Marta Abreu de Las Villas  ]]></institution>
<addr-line><![CDATA[ ]]></addr-line>
<country>Cuba</country>
</aff>
<pub-date pub-type="pub">
<day>00</day>
<month>03</month>
<year>2017</year>
</pub-date>
<pub-date pub-type="epub">
<day>00</day>
<month>03</month>
<year>2017</year>
</pub-date>
<volume>40</volume>
<numero>1</numero>
<fpage>42</fpage>
<lpage>51</lpage>
<copyright-statement/>
<copyright-year/>
<self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_arttext&amp;pid=S0254-07702017000100007&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_abstract&amp;pid=S0254-07702017000100007&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_pdf&amp;pid=S0254-07702017000100007&amp;lng=en&amp;nrm=iso"></self-uri><abstract abstract-type="short" xml:lang="en"><p><![CDATA[In this paper, a study of the simultaneous obtaining of FeCr and slag from the carbothermic processing of refractory chromites is reported, both products are used as fundamentals components of fluxes for submerged arc welding. For the formulation of the mixtures is used an experiments factorial design with relationships between components. The obtained ferrochromium contain between 50 and 54 % of chromium and between 5 and 7 % of carbon and more than 95 % are represented by the oxides system MgO-Al2O3-SiO2, modified with CaF2 and CaO. The processing of the mixtures to recover up to 76 % of ferrochrome and 73 % of slag. These products represent more than 90 % of the welding flux components destined for hardfacing.]]></p></abstract>
<abstract abstract-type="short" xml:lang="es"><p><![CDATA[En este trabajo se presenta el estudio de obtención simultánea de FeCr y escorias a partir del procesamiento carbotérmico de cromitas refractarias, para su uso como componentes fundamentales de fundentes para la soldadura por arco sumergido. Para la conformación de las mezclas, se utilizó un diseño de experimentos factorial con relaciones entre componentes. El ferrocromo obtenido contiene entre 50 y 54 % de cromo y entre 5 y 7 % de carbono y más del 95 % de las escorias están formadas por un sistema de óxidos del tipo MgO-Al2O3-SiO2, modificado con CaF2 and CaO. El procesamiento de las mezclas permite recuperar hasta el 76 % del ferrocromo y el 73 % de la escoria. Estos productos representan más del 90 % de los componentes de un fundente de soldadura destinado al relleno superficial.]]></p></abstract>
<kwd-group>
<kwd lng="en"><![CDATA[refractory chromite]]></kwd>
<kwd lng="en"><![CDATA[carbothermic reduction]]></kwd>
<kwd lng="en"><![CDATA[ferrochrome]]></kwd>
<kwd lng="en"><![CDATA[slag]]></kwd>
<kwd lng="en"><![CDATA[welding flux]]></kwd>
<kwd lng="es"><![CDATA[cromitas refractarias]]></kwd>
<kwd lng="es"><![CDATA[reducción carbotérmica]]></kwd>
<kwd lng="es"><![CDATA[ferrocromo]]></kwd>
<kwd lng="es"><![CDATA[escoria]]></kwd>
<kwd lng="es"><![CDATA[fundente de soldadura]]></kwd>
</kwd-group>
</article-meta>
</front><body><![CDATA[ <p align="center"><font face="Verdana"><b>Obtaining of components of  fluxes for submerged arc  welding from the carbothermic reduction of chromite  refractory</b></font></p>     <p align="center"><font face="Verdana" size="2"> Lorenzo Perdomo-González, Rafael Quintana-Puchol, Amado Cruz-Crespo y Carlos R.  Gómez-Pérez </font></p>     <p align="center"><font face="Verdana" size="2"> Universidad Central Marta Abreu de Las Villas. Carretera a Camajuaní km 6½.  Santa Clara, Villa Clara, Cuba.  CP 54 830. Correos: <a href="mailto:lperdomo@uclv.edu.cu">lperdomo@uclv.edu.cu</a>&nbsp;&nbsp; <a href="mailto:rquin@uclv.edu.cu">rquin@uclv.edu.cu</a>&nbsp;&nbsp; <a href="mailto:acruz@uclv.edu.cu">acruz@uclv.edu.cu</a>&nbsp; <a href="mailto:crene@uclv.edu.cu">crene@uclv.edu.cu</a></font></p>     <p align="justify"><font face="Verdana" size="2"><b>Abstract</b></font></p>     <p align="justify"><font face="Verdana" size="2"> In this paper, a study of the simultaneous obtaining of FeCr and slag from the  carbothermic processing of refractory  chromites is reported, both products are used as fundamentals components of  fluxes for submerged arc welding. For the  formulation of the mixtures is used an experiments factorial design with  relationships between components. The obtained  ferrochromium contain between 50 and 54 % of chromium and between 5 and 7 % of  carbon and more than 95 % are  represented by the oxides system MgO-Al<sub>2</sub>O<sub>3</sub>-SiO<sub>2</sub>,  modified with CaF<sub>2</sub> and CaO. The processing of the mixtures to recover  up  to 76 % of ferrochrome and 73 % of slag. These products represent more than 90 %  of the welding flux components destined  for hardfacing. </font></p>     <p align="justify"><font face="Verdana" size="2"><b>Keywords:</b> refractory chromite; carbothermic reduction; ferrochrome; slag; welding flux.</font></p>     <p align="justify"><font face="Verdana" size="2"><b> Obtención de componentes de fundentes para la soldadura  por arco sumergido a partir de la reducción carbotérmica de  cromitas refractarias</b></font></p>     <p align="justify"><font face="Verdana" size="2"> <b>Resumen</b></font></p>     <p align="justify"><font face="Verdana" size="2"> En este trabajo se presenta el estudio de obtención simultánea de FeCr y  escorias a partir del procesamiento carbotérmico  de cromitas refractarias, para su uso como componentes fundamentales de  fundentes para la soldadura por arco sumergido.  Para la conformación de las mezclas, se utilizó un diseño de experimentos  factorial con relaciones entre componentes. El  ferrocromo obtenido contiene entre 50 y 54 % de cromo y entre 5 y 7 % de carbono  y más del 95 % de las escorias están  formadas por un sistema de óxidos del tipo MgO-Al<sub>2</sub>O<sub>3</sub>-SiO<sub>2</sub>,  modificado con CaF<sub>2</sub> and CaO.</font></p>     <p align="justify"><font face="Verdana" size="2">El procesamiento de las mezclas  permite recuperar hasta el 76 % del ferrocromo y el 73 % de la escoria. Estos  productos representan más del 90 % de los  componentes de un fundente de soldadura destinado al relleno superficial.</font></p>     ]]></body>
<body><![CDATA[<p align="justify"><font face="Verdana" size="2"><b> Palabras clave:</b> cromitas refractarias; reducción carbotérmica; ferrocromo; escoria; fundente de  soldadura.</font></p>     <p align="justify"><font face="Verdana" size="2"><b> Introducción</b></font></p>     <p align="justify"><font face="Verdana" size="2"> Los fundentes son mezclas de sustancias y/o minerales  granulados que cubren y protegen el arco durante el  proceso de soldadura. Estas materias primas se combinan  de acuerdo con diversas formulaciones y en dependencia  del método de fabricación elegido pueden fundirse,  aglomerarse o mezclarse por medios mecánicos [1,2]. Los fundentes para la soldadura automática por arco  sumergido (SAW) pueden contener Al<sub>2</sub>O<sub>3</sub>, CaO, MgO, MnO,  SiO<sub>2</sub>, TiO<sub>2</sub>&nbsp; y CaF<sub>2</sub> ; así como componentes de aleación,  generalmente en forma de ferroaleaciones [3,4,5]. Estos  fundentes son empleados, tanto en operaciones de  soldadura, como en el relleno superficial de piezas, lo  cual está en dependencia del sistema alambre funden</font>te  seleccionado. Los fundentes aglomerados aleados, </p>     <p align="center"><a name="t1"></a></p>     <p align="center"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.22.gif" width="586" height="303"></p>     
<p align="justify"><a name="t2"></a></p>     <p align="center"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.23.jpg" width="588" height="414"></p>     
<p align="left"> <font face="Verdana" size="2"> <b>2.2. Equipamiento para el proceso</b></font></p>     <p align="justify"> <font face="Verdana" size="2">El procesamiento se realizó en un horno eléctrico  de arco con crisol de grafito (<a href="#f1">Figura 1</a>), diseñado y  construido en el Centro de Investigaciones de Soldadura  de la Universidad Central “Marta Abreu” de Las Villas  en Cuba, el cual tiene un volumen útil de 1,4x10 -3 m 3 ,  correspondiéndole una capacidad de aproximadamente  5,3 kg de acuerdo con la densidad promedio de la mezcla  a procesar (3,81 g/cm 3 ) [12]. Durante el procesamiento se  mantuvieron los parámetros tecnológicos en el entorno de  823 A y 35 V. La temperatura medida con un pirómetro  óptico de fabricación  checa marca  Pyromet Metra con una  precisión de ± 35 ºC , realizándose el vertido entre 1500  – 1600  º C sobre una piscina de granulación. La energía al  horno es suministrada por una fuente de corriente directa  Mansfeld, de 1000 A de corriente máxima y 48 V de voltaje  en vacío. </font> </p>     <p align="justify"> <font face="Verdana" size="2">El vertido de la ferroaleación y la escoria se realizó en  agua a temperatura ambiente, con el objetivo de granular y  fragilizar ambos productos, lo cual posibilitó su posterior  separación y pulverización. La operación se realizó  manteniendo el arco activo para evitar la solidificación  de la masa fundida dentro del horno y alteraciones en la  efectividad del choque térmico. En esta etapa son variables  importantes de control, la temperatura (1500 - 1600  º C  como mínimo), la altura (entre 0,5 y 0,6 m como máximo)  y la velocidad de vertido (entre 1 y 1,5 L/min) [12,17,18].</font></p>     ]]></body>
<body><![CDATA[<p align="justify"><font face="Verdana" size="2"><a name="f1"></a></font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.24.jpg" width="465" height="392"></font></p>     
<p align="center"><font face="Verdana" size="2"><b> &nbsp;</b></font></p>     <p align="justify">  <font face="Verdana" size="2">  <b>2.3. Criterios de conformación de las  mezclas a procesar </b></font></p>     <p align="justify"> <font face="Verdana" size="2">En la <a href="#t2">Tabla 2</a> se observa que el mineral de cromo,  utilizado como materia prima fundamental para la  obtención de la ferroaleación y la escoria, está compuesto  en un 46,83 % por los óxidos principales que originan  el FeCr (Cr<sub> 2</sub> O <sub>3</sub> y FeO) y en un 47,85 % por los óxidos  formadores del sistema de escorias (Al<sub>2</sub> O<sub> 3,</sub> -MgO y SiO<sub> 2</sub> ). </font> </p>     <p align="justify">&nbsp;</p>     <p align="justify"> <font face="Verdana" size="2">Si se ubican los datos de composición de la mineral  de cromo en el diagrama de fase que aparece en la <a href="#f2">figura 2</a> [19], se obtiene que a este sistema le corresponde una  temperatura de fusión de alrededor de 2050 ºC, zona I  (composición de la ganga del mineral). </font> </p>     <p align="justify"> <font face="Verdana" size="2">La literatura especializada recomienda que al  formular una mezcla para el procesamiento carbotérmico  de cromita, la cantidad de carbono exceda en un 25 %  al valor estequimétrico requerido y que el contenido  de SiO<sub> 2</sub> en la escoria constituya el 30 % del sistema de  óxidos Al<sub>2</sub> O<sub> 3</sub> -MgO-SiO<sub> 2</sub> [20]. Formular una carga bajo  estos principios, utilizando la mena de cromo refractaria  conduce a que la temperatura de fusión se encuentre  entre 1850–1900  0 C (Zona II de la <a href="#f2">Figura 2</a>), temperatura  superior a la recomendada para realizar el proceso de  fusión-reducción y muy por encima de la temperatura de  fusión de los fundentes comerciales para soldadura por  arco sumergido (<a href="#t1">Tabla I</a>), tomados como referencia (Zona III de la  <a href="#f2">Figura 2</a>) [7,8]. De acuerdo con esto, para lograr  obtener ferrocromo y escoria, aplicables a la formulación  de un fundente para la SAW, se hace necesario introducir  elementos modificadores de la carga y/o variar las  proporciones de los tradicionalmente recomendados. </font> </p>     <p align="justify"> <font face="Verdana" size="2">Para estudiar la conformación de dichas cargas se  utilizó un diseño de experimento factorial con relaciones  entre componentes de la mezcla. Los componentes y  niveles de las variables del diseño fueron determinados  a partir de la composición de las materias primas y de  los fundente comerciales [12], los cuales se muestran a  continuación: X 1 : Cantidad de fluorita (0 – 0,088 kg) X 2 : Cantidad de arena sílice (0,236 – 0,364 kg) X 3 : Cantidad de coque (0,231 – 0,289 kg) X 4 : Cantidad de caliza (0 – 0,094 kg) X 5 : Cantidad de cromita (1,5 kg)</font></p>     <p align="justify"> <font face="Verdana" size="2">La cromita se tomó como base para establecer todas  las relaciones con respecto a ella en el plan experimentar  por ser la fuente de cromo, hierro y de escoria (óxidos de  aluminio, magnesio, calcio, etc.). Por tanto, los elementos  que se adicionen deben ser capaces de: disminuir el  carácter refractario del sistema, aumentar la fluidez de la  escoria, favorecer la reducción de los óxidos metálicos y  estabilizar el arco eléctrico.  El número de relaciones (N), para la mezcla de cinco  componentes (q), es de cuatro (N= q - 1).</font></p>     ]]></body>
<body><![CDATA[<p align="justify"> <font face="Verdana" size="2">Las relaciones específicas establecidas son:</font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.25.gif" width="456" height="192"></font></p>     
<p align="center">&nbsp;</p>     <p align="justify"> <font face="Verdana" size="2">Las relaciones Z<sub> i </sub>representan las variables de un  diseño factorial de dos niveles (2 Z  =16 experimentos).  Toda vez que se trata de una mezcla de componentes X<sub> i</sub> ,  debe cumplirse la condición de normalidad  , (X<sub> 1 </sub>+  X<sub>2</sub> + X<sub> 3</sub> + X<sub> 4</sub> + X<sub> 5</sub> = 1).</font></p>     <p align="justify"> <font face="Verdana" size="2">Al despejar las variables X <sub>i</sub> de las relaciones Z<sub> i</sub> =X<sub> i</sub> / X<sub> 5</sub> , la condición de normalidad puede ser escrita de la  siguiente forma: Z<sub> 1</sub> X<sub> 5</sub> + Z<sub> 2</sub> X<sub> 5</sub> + Z<sub>3</sub> X<sub> 5</sub> + Z<sub>4</sub> X<sub> 5</sub> + X<sub> 5</sub> = 1 (Z<sub> 1</sub>  + Z<sub> 2</sub> + Z<sub>3</sub> + Z <sub>4</sub> + 1)X <sub>5</sub> = 1  Donde, Z<sub>1</sub>  + Z<sub> 2</sub> + Z<sub>3</sub> + Z<sub> 4</sub> + 1=R \ X<sub> 5</sub> =1/R, </font> </p>     <p align="justify"> <font face="Verdana" size="2">Si se  despeja la variable X<sub> i</sub> de la relación Z<sub>i</sub>=X<sub> i</sub> /X<sub> 5</sub> y se  sustituye X<sub> 5</sub> por su valor (X<sub> 5</sub> =1/R), se obtiene para cada  variable X<sub> i</sub> lo siguiente: X<sub> 1</sub> =Z<sub> 1</sub> /R, X<sub> 2</sub> =Z<sub> 2</sub> /R, X<sub> 3</sub> =Z<sub>3</sub> /R y X<sub> 4</sub> =Z<sub> 4 </sub>/R La matriz del diseño y la conformación de las mezclas  se muestran en la <a href="#t3">Tabla 3</a>.</font></p>     <p align="justify"><font face="Verdana" size="2"><a name="f2"></a></font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.26.jpg" width="473" height="427"></font></p>     
<p align="center"><font face="Verdana" size="2"><a name="t3"></a></font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.27.jpg" width="571" height="354"></font></p>     
]]></body>
<body><![CDATA[<p align="justify">&nbsp;</p>     <p align="justify"> <font face="Verdana" size="2"> <b>3. Resultados y discusión</b></font></p>     <p align="justify"> <font face="Verdana" size="2">El comportamiento tecnológico de las mezclas durante  el proceso de fusión-reducción, en general, fue adecuado.  El criterio fundamental de comportamiento tecnológico  durante la colada se establece de manera cualitativa  en base a la estabilidad del arco, considerándose como  comportamiento estable cuando las variaciones de  corriente fueron de ± 50 A. Se destacaron por su mayor  estabilidad las mezclas que contenían los niveles superiores  de fluorita y caliza y presentaron un comportamiento  menos estable las que no contenían fluorita. </font> </p>     <p align="justify"> <font face="Verdana" size="2">La composición química de las aleaciones obtenidas,  correspondientes a las diferentes mezclas del diseño  de experimento de la <a href="#t3">Tabla 3</a>, aparece en la <a href="#t4">Tabla 4</a>. En  dicha tabla se observa que el contenido de cromo en las  aleaciones obtenidas varía entre 50 y 54 %, con un valor  promedio de 52,12 % de Cr y una desviación estándar  &#963; de 1,33. Estos parámetros estadísticos demuestran que  el contenido de cromo en la ferroaleación se enmarca en  rangos relativamente estrechos, debido a que la cantidad  de cromita en la carga se tomó como referencia constante,  fijando la relación Cr<sub>2</sub> O<sub>3</sub> /FeO para las diferentes mezclas.  Además, los niveles de reducción reportados para ambos  óxidos se encuentran en valores próximos (90 % para el  Cr<sub>2</sub> O<sub>3</sub> y 95 % para el FeO). </font> </p>     <p align="justify"> <font face="Verdana" size="2">El contenido de carbono para las ferroaleaciones  obtenidas varió entre 5,21 y 7,55 %, con un valor promedio  de 5,96 % y una desviación estándar  &#963; = 0,56. La variación  del contenido de carbono entre las ferroaleaciones puede  deberse a la formación de diferentes tipos de carburos de  cromo y de hierro, los que pueden encontrarse en distintas  proporciones dentro de la ferroaleación. </font> </p>     <p align="justify"> <font face="Verdana" size="2">En el caso del silicio, su contenido en la ferroaleaciones  oscila entre 2,03 y 3,47 %, con un valor promedio de 2,82  y una desviación estándar  &#963; = 0,43. Las oscilaciones en  los contenidos de silicio pueden deberse a los diferentes  grados de solubilidad de este elemento en los carburos de  hierro y de cromo y a la posible formación de siliciuros. </font> </p>     <p align="justify"> <font face="Verdana" size="2">Respecto al azufre, sus contenidos oscilan entre 0,010  y 0,013 %, presentando un valor promedio de 0,011 y una  desviación estándar  &#963; = 1,09&#8729;10 -3 . Los niveles de azufre en  las ferroaleaciones son bajos y constantes, lo que no afecta  la calidad para su empleo en la conformación de cargas de  aleación de los materiales para soldar.</font></p>     <p align="justify"> <font face="Verdana" size="2">Estas ferroaleaciones, por su composición química,  pueden tener aplicación en la confección de cargas  de aleación de diferentes fundentes de soldadura, de  alambres tubulares y de electrodos, tanto sintéticos  como tubulares destinados al recargue ya que todas las  ferroaleaciones son de alto carbono [21,22]. </font> </p>     <p align="justify"> <font face="Verdana" size="2">En general todas las ferroaleaciones obtenidas pueden  ser consideradas como ferrocromo de carga (charge  Chrome) [23,24,25]. </font> </p>     <p align="justify"> <font face="Verdana" size="2"> <a name="t4"></a></font></p>     ]]></body>
<body><![CDATA[<p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.19.jpg" width="577" height="546"></font></p>     
<p align="justify"><font face="Verdana" size="2">La <a href="#t5">Tabla 5</a> muestra las composiciones químicas  de las escorias, apreciándose que todas presentan  contenidos relativamente bajos y constantes de los óxidos  fundamentales que originaron la ferroaleación (2,68  % de Cr<sub>2</sub> O<sub>3</sub> y 1,14 % de FeO como promedio), lo cual  confirma los adecuados niveles de reducción obtenidos,  coincidiendo con el análisis realizado para el contenido de  cromo en las ferroaleaciones. Estos bajos contenidos de  óxidos de cromo y de hierro favorecen el comportamiento  tecnológico y metalúrgico de las escorias como matriz de  fundentes para la SAW. </font> </p>     <p align="justify"> <font face="Verdana" size="2">El sistema de óxido Al<sub>2</sub>O<sub>3</sub>–MgO-SiO<sub>2</sub> representa  entre el 70 y 90 % de todas las escorias y las relaciones  porcentuales de estos tres óxidos del sistema Al<sub>2</sub>O<sub>3</sub>–MgO-SiO<sub>2</sub> se enmarcan en las relaciones preestablecidas  para la conformación de la matriz del fundente. Es  obvio que, en dependencia del grado de semejanza,  en cuanto a la composición química, que tengan estas  escorias con la matriz del fundente seleccionado como  matriz de referencia, será la cantidad de componentes a  adicionar para obtener la composición final de la matriz  del fundente</font></p>     <p align="justify"> <font face="Verdana" size="2">En la <a href="#f2">Figura 2</a> se muestra la zona de composición  para los diferentes puntos del diseño (Zona IV), en la  que se ubica la composición química de todas escorias,  observándose que todas tienen temperaturas semejantes  o ligeramente inferiores a la temperatura de fusión de los  fundentes para SAW.</font></p>     <p align="justify"><font face="Verdana" size="2"><a name="t5"></a></font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.20.jpg" width="580" height="543"></font></p>     
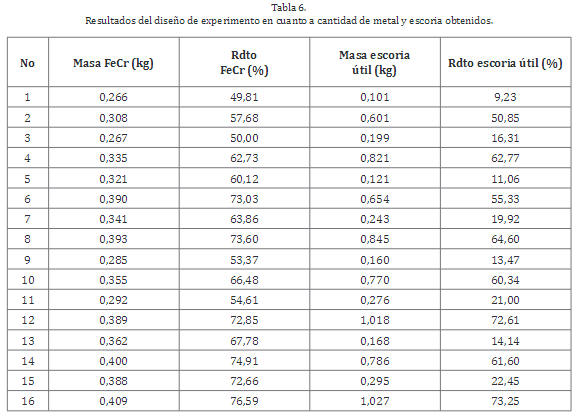
<p align="justify"> &nbsp;</p>     <p align="justify"><font face="Verdana" size="2">Entre todos los puntos del diseño, las escorias  correspondientes a los experimentos 10, 12, 14 y 16  son las de composición química más cercana a la de los  fundentes comerciales tomados de referencia (<a href="#t1">Tabla 1</a>),  por tanto, resulta más adecuado conformar el fundente a  partir de una de ellas [7,8].</font></p>     <p align="justify">  <font face="Verdana" size="2">Al obtenerse las ferroaleaciones con composiciones  químicas (<a href="#t4">Tabla 4</a>) en rangos aplicables al desarrollo  de cargas de aleación de fundentes y escorias con  composiciones diferentes entre los distintos puntos del  diseño (<a href="#t5">Tabla 5</a>), pero en general todas ajustables a la  composición de la matriz de un fundente, se decidió no  tomar estos parámetros para procesar el diseño. Por tanto,  se seleccionan como variables dependientes, aquellas  que puedan influir directamente en la conformación del  fundente, tales como el rendimiento de los productos (Y 1 -  Rendimiento de ferrocromo (masa de ferrocromo que  se obtiene con relación al valor teórico), y Y 2 - Masa de  escoria útil (masa de escoria que sale del horno durante  el vertido). </font> </p>     <p align="justify"> <font face="Verdana" size="2">El rendimiento de FeCr se determina a partir de la  relación entre la cantidad de metal que se obtiene y la  masa teórica de metal a obtener (potencial de la mena  cromífera). Los resultados del diseño de experimentos  para las diferentes coladas, referidos al ferrocromo y la  escoria útil aparecen en la <a href="#t6">Tabla 6</a>.</font></p>     ]]></body>
<body><![CDATA[<p align="justify"><font face="Verdana" size="2"><a name="t6"></a></font></p>     <p align="center"><font face="Verdana" size="2"><img border="0" src="/img/fbpe/rtfiuz/v40n1/art07.21.jpg"></font></p>     
<p align="justify"> <font face="Verdana" size="2">El procesamiento estadístico de los datos se realizó  tomando como base el plan experimental de la <a href="#t3">Tabla 3</a> y  los resultados de la <a href="#t6">Tabla 6</a>. La relación del rendimiento del ferrocromo con las variables de entrada se expresa por la  ecuación siguiente:</font></p>     <p align="justify"> <font face="Verdana" size="2">Y<sub> 1</sub> (FeCr) = 181,034*Z<sub> 1</sub> + 30,6997*Z<sub> 2</sub> + 288,202*Z<sub>3</sub> +  95,242*Z<sub> 4</sub> . R<sup> 2</sup> ajustada = 99,86 %</font></p>     <p align="justify"> <font face="Verdana" size="2">El modelo obtenido es adecuado, de acuerdo con la  prueba de Fischer, presenta un buen ajuste de acuerdo  con la R<sup> 2</sup> ajustada . Las componentes más significativas son Z<sub>3</sub> (relación coque – cromita) y Z<sub> 1</sub> (fluorita – cromita), seguidas  de la relación Z<sub>4</sub> (caliza – cromita) y en menor medida  resultó significativa Z<sub> 2</sub>  (arena – cromita). En el primer caso  la influencia de Z<sub>3</sub> sobre el rendimiento de ferrocromo se  debe a que el coque es el elemento que reduce a los óxidos  de hierro y cromo presentes en la cromita, permitiendo la  formación de la ferroaleación, además cierta cantidad de  carbono pasa a la aleación formando carburos de cromo. </font> </p>     <p align="justify"> <font face="Verdana" size="2">La relación fluorita-cromita influye en el rendimiento  debido a que la fluorita aumenta considerablemente la  fluidez de la escoria al provocar la ruptura de los puentes  de oxígeno en el enrejado silicático por la inserción de  Ca <sub>2+</sub> en la segunda esfera de coordinación y de aniones F - ,  que sustituye directamente al O<sub>2</sub>- , facilitando el proceso de  reducción del cromo y del hierro. </font> </p>     <p align="justify"> <font face="Verdana" size="2">La relación Z<sub>4</sub> (caliza – cromita) influye de forma positiva,  debido a que la caliza es un fundente e incorpora elementos  de bajo potencial de ionización (6.16 eV), lo que favorece la  estabilidad del arco y por tanto el desarrollo del proceso.  Tanto la fluorita como la caliza aumentan la basicidad del sistema de óxidos y  consecuentemente favorecen la reducción y transferencia del cromo a la aleación. </font></p>     <p align="justify"> <font face="Verdana" size="2">En resumen, los mayores valores de rendimiento de FeCr corresponden a las mezclas, 6, 8, 12, 14, 15 y 16  con rendimientos superiores al 72 %, coincidiendo con  los mayores contenidos de fluorita, a excepción de la  mezcla 15 donde el contenido es mínimo. Los mayores  rendimientos se obtuvieron para las mezclas 14 y 16.</font></p>     <p align="justify"> <font face="Verdana" size="2">Para la variable respuesta Y<sub>2</sub> (masa de escoria útil) se  obtiene la siguiente ecuación de regresión:</font></p>     <p align="justify"> <font face="Verdana" size="2">Y<sub>2</sub> (Escoria) = 10,439*Z<sub>1</sub> + 1,62402*Z<sub>2</sub>  – 1,0216*Z<sub>3</sub> +  1,71083*Z<sub>4</sub> R<sup>2</sup> ajustado: 98,98 %</font></p>     ]]></body>
<body><![CDATA[<p align="justify"> <font face="Verdana" size="2">El modelo resultó adecuado a la prueba de Fischer y  presenta un buen ajuste de acuerdo con la R<sup> 2</sup> ajustada. Las  relaciones Z<sub> 1</sub> (fluorita – cromita). Z<sub> 2</sub> (arena – cromita) y Z<sub>4</sub> (caliza – cromita) influyen positivamente sobre la masa de  escoria útil. La relación Z<sub> 1</sub> facilita la reducción de los óxidos  de hierro y cromo, disminuyendo el carácter refractario  de la escoria y aumentando considerablemente la fluidez  de la misma, lo que permite incrementar la cantidad de  escoria que sale del horno.</font></p>     <p align="justify"><font face="Verdana" size="2">&nbsp; La arena sílice (relación Z<sub> 2</sub> ) presenta el menor  efecto positivo sobre el rendimiento de la escoria por su  influencia sobre la viscosidad, haciendo que parte de ella  quede dentro del horno al realizar el vertido. El óxido de  silicio es responsable de la formación de la estructura silicática del sistema de escoria mediante los enlaces Si-O,  de modo que en la medida que dichos enlaces aumentan  también el grado de conexión (de polimerización) y  con ello la viscosidad y las dificultades de vertido. El  efecto positivo de la arena está en correspondencia a su  contribución cuantitativa en la mezcla.</font></p>     <p align="justify"> <font face="Verdana" size="2">La relación Z<sub>4</sub> influye fundamentalmente en la  estabilidad del horno y su efecto fundente. La caliza  (relación Z<sub>4</sub> ) influye en menor grado sobre la fluidez al  tiempo que su efecto másico es menor por su disociación  en el entorno de los 850  º C con la liberación de CO<sub> 2</sub> a la  atmósfera del horno (CaCO <sub>3 </sub>® CaO+CO<sub> 2</sub> ). </font> </p>     <p align="justify"> <font face="Verdana" size="2">La relación Z<sub>3</sub> resulta negativa debido a que el coque  reduce los óxidos de cromo y de hierro disminuyendo por  tanto los volúmenes de escoria que se producen. </font> </p>     <p align="justify"> <font face="Verdana" size="2">En el caso de la escoria sólo las mezclas 12 y 16  superaron el 70 % de rendimiento de escoria útil,  coincidiendo también con los mayores contenidos de  fluorita, lo cual evidencia la influencia de este compuesto  en la disminución de la viscosidad de la escoria.</font></p>     <p align="justify"> <font face="Verdana" size="2">Desde el punto de vista de la cantidad de ferrocromo y  de escoria útil, el punto 16 es el de mejores resultados, lo  cual permitiría producir una mayor cantidad de fundente  a partir del uso de estos productos en su conformación,  resultando esta mezcla la seleccionada como más factible  a reproducir y utilizar en la conformación de un fundente  aglomerado aleado destinado al recargue de piezas  mediante el proceso SAW.</font></p>     <p align="justify"> <font face="Verdana" size="2"> <b>4. Conclusiones</b></font></p>     <p align="justify"> <font face="Verdana" size="2">La composición química de la mena refractaria de  cromo permite conformar una carga para su procesamiento metalúrgico capaz de  generar una escoria formada entre el 79 y 90 % por un sistema de óxidos del tipo&nbsp;  Al<sub>2</sub>O<sub>3</sub>–MgO-SiO<sub>2</sub> . típico de la matriz de fundentes de  soldadura mediante el proceso SAW. El análisis de las  escorias en base a este sistema ternario de óxidos permite  establecer la estrategia de adecuación a partir de adiciones  de correctores para posibilitar el proceso reductivo y la  obtención de una escoria compatible con las propiedades  de una matriz de un fundente. </font> </p>     <p align="justify"> <font face="Verdana" size="2">La utilización de un diseño de experimentos. de tipo  factorial con relaciones entre componentes. refleja las  particularidades de la mezcla, donde la cromita constituye  el denominador de todas las relaciones. Esta planificación  experimental permite la obtención de ecuaciones que  muestran el efecto de las variables de composición de las  mezclas sobre el rendimiento del ferrocromo y la escoria  útil. El mayor efecto sobre el rendimiento de ferrocromo  lo ejerce el coque por su acción reductora de los óxidos  metálicos; mientras el rendimiento de la escoria útil es  gobernado por la fluorita por su efecto sobre la fluidez,  viabilizando el vertido.</font></p>     <p align="justify"> <font face="Verdana" size="2">La mezcla conformada por 0,0377 kg de fluorita,  0,1559 kg de arena sílice, 0,1238 kg de coque, 0,0403  kg de caliza y 0,6423 kg de cromita refractaria genera  un FeCr de 53,4 % de Cr y 6,32 % de C y una escoria  formada por 30,66 % de SiO<sub>2</sub> , 30,58 % de Al<sub>2</sub> O<sub> 3</sub>  y 19,81  % de MgO, con una recuperación del FeCr del 77 % y del  73 % de la escoria, constituyendo la variante mejor por el  rendimiento y la calidad de los productos obtenidos. </font> </p>     ]]></body>
<body><![CDATA[<p align="justify"><font face="Verdana" size="2"><b> 5. Referencias bibliográficas</b></font><b><font face="Verdana" size="2"> </font> </b></p>     <p align="justify"> <font face="Verdana" size="2">1. O’Brien R. L. Manual de soldadura. Tomo I. Octava  edición. American Welding Society. Traducción Ing.  Roberto Escalona García. Impreso en México, 2005.</font></p>     <p align="justify"> <font face="Verdana" size="2">2. Mahto D. y Kumar A. Novel Method of Productivity  Improvement and Waste Reduction Through  Recycling of Submerged Arc Welding Slag. Jordan  Journal of Mechanical and Industrial Engineering.  4, 4, 2010, 451-466.</font></p>     <p align="justify"> <font face="Verdana" size="2">3. Patel N. Submerged Arc Welding Fluxes. A  Primer, Part 1, Practical Welding Letter. Issue 126, 2014. </font> </p>     <p align="justify"> <font face="Verdana" size="2">4. Kumar A., Singh H. y Maheshwari S. Research Article. XRD and DTA Analysis of Developed  Agglomerated Fluxes for Submerged Arc Welding. Journal of Metallurgy. 2013, 2013, 1-8. </font> </p>     <p align="justify"> <font face="Verdana" size="2">5. Singh S. y Suri N. Development of Flux for Hard  Facing of Mild Steel. International Journal of  Mechanical Science and Civil Engineering. 2; No  1,, 2013)15-19.</font></p>     <p align="justify"> <font face="Verdana" size="2">6.  Quintana-Puchol R., Herrera A., Perdomo-González  L. y Gómez-Pérez C. Concepción metodológica en  la confección de matrices vítreas para fundentes  aglomerados destinados a la soldadura automática  a partir de caolín y dolomita. Soldagem Insp. 11.  2, 2006, 85 – 92. </font> </p>     <p align="justify"> <font face="Verdana" size="2">7. Potapov N. N. Materiales para soldar. Tomo 1.  Gases protectores y fundentes. Ed. Mashinostroinia,  Moscú, 1989. </font> </p>     <p align="justify"> <font face="Verdana" size="2">8. Potgaestki V. V. y Kuzmenko G. Teoría de las  escorias. Ed. Naukova Dumka, Kiev, 1988.</font></p>     <p align="justify"> <font face="Verdana" size="2">9. Kanjilal P., Pal T. K. y Majumdar S. K. Prediction of Element Transfer in Submerged Arc Welding. Welding Research. 86, 2007, 135-146.</font></p>     ]]></body>
<body><![CDATA[<p align="justify"> <font face="Verdana" size="2">10.  Paniagua-Mercado A. y Lopez-Hirata V. Chemical and Physical Properties of Fluxes for SAW of Low- Carbon Steels. ARC WELDING. Chapter 13. Edited  by Wladislav Sudnik. Printed in Croatia,, 2011, 281- 298.</font></p>     <p align="justify"> <font face="Verdana" size="2">11. Puchol R., Prieto O., Hernández J., Cruz-Crespo A.,  Gómez-Pérez C. y Perdomo-González L. Síntesis de  una matriz cuasiceramica destinada a la obtención  de fundentes aglomerados para proceso SAW y  evaluación cinético-termodinámica de su proceso  de humectación. Soldagem Insp. São Paulo. 15.  2, 2010, 130-140. </font> </p>     <p align="justify"> <font face="Verdana" size="2">12.  Perdomo-González L. Obtención de un fundente  aglomerado aleado para el recargue a partir de los  productos de la reducción de cromitas refractarias  cubanas. Tesis Doctoral. Instituto Superior Minero  Metalúrgico de Moa, Cuba, 2000. </font> </p>     <p align="justify"> <font face="Verdana" size="2">13. Singh G., Mishra V. y Shankar V. Effect of developed  flux and process parameters on hardness of weld in  SAW. International Journal of Science, Technology &amp;  Management. Special Edition, 04, No 01, 2015, 1401-1406.</font></p>     <p align="justify"> <font face="Verdana" size="2">14. Zahiri R., Sundaramoorthy R. y Subramanian C. Hardfacing using ferro-alloys poder mixtures  by sumerged arc welding. Surface &amp; Coatings  technology 260, 2014, 220-229.</font></p>     <p align="justify"> <font face="Verdana" size="2">15. Amini, K., Bahrami, A. y Sabet, H. Evaluation  of Microstructure and Wear Behavior of Iron- based Hard-facing Coatings on the Mo40 Steel.  International Journal of ISSI, Vol.12, No.1, 2015, 1-8.</font></p>     <p align="justify"> <font face="Verdana" size="2">16. Singh, B., Khan, Z. y Siddiquee, A. Research article.  Effect of flux composition on element transfer  during submerged arc welding, SAW): A Literature  Revie. International Journal of Current Research 5, No 12,, 2013, 4181-4186.</font></p>     <p align="justify"> <font face="Verdana" size="2">17.  Perdomo-González. L., Quintana-Puchol. R.,  Castellanos-Estupiñan. J., Crúz-Crespo. A. y Gómez- Pérez. C. Uso de los balance de masa y energía  como herramienta para evaluar instalaciones  experimentales en la producción de ferroaleaciones  y escorias. Afinidad LXVI. 541, 2009, 221-226.</font></p>     <p align="justify"> <font face="Verdana" size="2">18.  Quintana-Puchol R., Perdomo-González L., Gómez- Pérez C. y Cruz-Crespo A. Procedimiento de obtención simultánea de escoria  esponjosa y aleaciones de cromo destinadas a la confección de fundentes  aglomerados para la soldadura Automática bajo fundente, SAW). Patente C22C  33/00. C22C 19/05.</font></p>     <p align="justify"> <font face="Verdana" size="2">19. Slag atlas: Prepared by the Committee for  Fundamental Metallurgy. Verlag Stahleinsen M.B.H.  Dusseldorf, Germany, 1981.</font></p>     ]]></body>
<body><![CDATA[<p align="justify"> <font face="Verdana" size="2">20. Riss A. y Khodorosky Y. Production of ferroalloys. Ed. Foreign languages publishing house, Moscow,  1975.</font></p>     <!-- ref --><p align="justify"> <font face="Verdana" size="2">21. Oerlicon: Catálogo General. Air Liquide. España. <a href="http://www.oerlikon.es/file/otherelement/pj/handbook_61425.pdf">http://www.oerlikon.es/file/otherelement/pj/handbook_61425.pdf</a>&nbsp; .&nbsp; Consultada 11/11/2016.    &nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2398289&pid=S0254-0770201700010000700019&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --></font></p>     <p align="justify"> <font face="Verdana" size="2">22.  Catálogo de Productos CONARCO. ESAB para  ferreterías.  <a href="http://www.esab.com.ar/ar/sp/support/documentation/upload/catalogo-revendas_rev1_es_web.pdf">http://www.esab.com.ar/ar/sp/support/documentation/upload/catalogo-revendas_rev1_es_web.pdf</a> . Consultada  11/11/2016.</font></p>     <!-- ref --><p align="justify"> <font face="Verdana" size="2">23. Specifications: Low Carbon Ferro Chrome.  Ferro Alloys. Ferro Chrome. METCO MEN  WITH METTLE. <a href="http://www.metcoindia.com/HighCarbonFerroChrome.html">http://www.metcoindia.com/HighCarbonFerroChrome.html</a> . Consultada 8/11/  2016.    &nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2398292&pid=S0254-0770201700010000700020&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --></font></p>     <!-- ref --><p align="justify"> <font face="Verdana" size="2">24.  Ferro alloys and minerals. Ferro and charge  Chrome. Tata Steel. Product Specifications.  Consultada 8/11/ 2016  <a href="http://www.tatasteelindia.com/famd/ferro-chrome.asp">http://www.tatasteelindia.com/famd/ferro-chrome.asp</a> .    &nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2398294&pid=S0254-0770201700010000700021&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --></font></p>     <!-- ref --><p align="justify"> <font face="Verdana" size="2">25.  Ferro alloy. Charge chrome from South Africa.  Consultada 8/11/2016. <a href="http://www.sinosteel.in/Ferro-Alloy.html">http://www.sinosteel.in/Ferro-Alloy.html</a> .    &nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2398296&pid=S0254-0770201700010000700022&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --> </font></p>     ]]></body>
<body><![CDATA[<p align="justify"> <font face="Verdana" size="2">Recibido el 23 de enero de 2016 En forma revisada el 23 de enero de 2017</font></p>       ]]></body>
<back>
<ref-list>
<ref id="B1">
<label>1</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[O’Brien]]></surname>
<given-names><![CDATA[RL]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Manual de soldadura]]></article-title>
<person-group person-group-type="editor">
<name>
<surname><![CDATA[Tomo]]></surname>
<given-names><![CDATA[I]]></given-names>
</name>
</person-group>
<source><![CDATA[Octava edición]]></source>
<year>2005</year>
<page-range>x</page-range><publisher-name><![CDATA[American Welding Society. Traducción Ing. Roberto Escalona García, Impreso en México]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B2">
<label>2</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Mahto]]></surname>
<given-names><![CDATA[D]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Kumar A]]></article-title>
<source><![CDATA[Novel Method of Productivity Improvement and Waste Reduction Through Recycling of Submerged Arc Welding Slag. Jordan Journal of Mechanical and Industrial Engineering]]></source>
<year>2010</year>
<volume>4</volume>
<numero>4</numero>
<issue>4</issue>
<page-range>451-466</page-range></nlm-citation>
</ref>
<ref id="B3">
<label>3</label><nlm-citation citation-type="">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Patel]]></surname>
<given-names><![CDATA[N]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Submerged Arc Welding Fluxes]]></article-title>
<person-group person-group-type="editor">
<name>
<surname><![CDATA[A]]></surname>
<given-names><![CDATA[Primer]]></given-names>
</name>
<name>
<surname><![CDATA[Part]]></surname>
<given-names><![CDATA[1]]></given-names>
</name>
<name>
<surname><![CDATA[Practical]]></surname>
<given-names><![CDATA[Welding Letter]]></given-names>
</name>
</person-group>
<source><![CDATA[Issue 126, 2014]]></source>
<year>x</year>
<publisher-loc><![CDATA[P ]]></publisher-loc>
</nlm-citation>
</ref>
<ref id="B4">
<label>4</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Kumar]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Singh]]></surname>
<given-names><![CDATA[H]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Maheshwari S]]></article-title>
<source><![CDATA[Research Article. XRD and DTA Analysis of Developed Agglomerated Fluxes for Submerged Arc Welding. Journal of Metallurgy]]></source>
<year>2013</year>
<volume>2013</volume>
<numero>x</numero>
<issue>x</issue>
<page-range>1-8</page-range></nlm-citation>
</ref>
<ref id="B5">
<label>5</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Singh]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Suri N]]></article-title>
<source><![CDATA[Development of Flux for Hard Facing of Mild Steel. International Journal of Mechanical Science and Civil Engineering.]]></source>
<year>2013</year>
<volume>2</volume>
<numero>1</numero>
<issue>1</issue>
<page-range>15-19</page-range></nlm-citation>
</ref>
<ref id="B6">
<label>6</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Quintana-Puchol]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Herrera]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Perdomo-González]]></surname>
<given-names><![CDATA[L.]]></given-names>
</name>
<name>
<surname><![CDATA[Gómez-Pérez]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Concepción metodológica en la confección de matrices vítreas para fundentes aglomerados destinados a la soldadura automática a partir de caolín y dolomita]]></article-title>
<source><![CDATA[Soldagem Insp.]]></source>
<year>2006</year>
<volume>11</volume>
<numero>2</numero>
<issue>2</issue>
<page-range>85-92</page-range></nlm-citation>
</ref>
<ref id="B7">
<label>7</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Potapov]]></surname>
<given-names><![CDATA[NN]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Materiales para soldar]]></article-title>
<person-group person-group-type="editor">
<name>
<surname><![CDATA[Tomo]]></surname>
<given-names><![CDATA[1]]></given-names>
</name>
</person-group>
<source><![CDATA[Gases protectores y fundentes]]></source>
<year>Mosc</year>
<month>ú,</month>
<day> 1</day>
<page-range>x</page-range><publisher-name><![CDATA[Ed. Mashinostroinia]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B8">
<label>8</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Potgaestki]]></surname>
<given-names><![CDATA[VV.]]></given-names>
</name>
<name>
<surname><![CDATA[Kuzmenko]]></surname>
<given-names><![CDATA[G]]></given-names>
</name>
</person-group>
<source><![CDATA[Teoría de las escorias]]></source>
<year>1988</year>
<publisher-name><![CDATA[Ed Naukova Dumka Kiev]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B9">
<label>9</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Kanjilal]]></surname>
<given-names><![CDATA[P.]]></given-names>
</name>
<name>
<surname><![CDATA[Pal]]></surname>
<given-names><![CDATA[TK.]]></given-names>
</name>
<name>
<surname><![CDATA[Majumdar]]></surname>
<given-names><![CDATA[SK]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Prediction of Element Transfer in Submerged Arc Welding]]></article-title>
<source><![CDATA[Welding Research.]]></source>
<year>2007</year>
<volume>86</volume>
<numero>x</numero>
<issue>x</issue>
<page-range>135-146</page-range></nlm-citation>
</ref>
<ref id="B10">
<label>10</label><nlm-citation citation-type="">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Paniagua-Mercado]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Lopez-Hirata V]]></article-title>
<person-group person-group-type="editor">
<name>
<surname><![CDATA[Chemical]]></surname>
<given-names><![CDATA[and Physical Properties of Fluxes for SAW of Low- Carbon Steels]]></given-names>
</name>
</person-group>
<source><![CDATA[ARC WELDING Chapter 13 Edited by Wladislav Sudnik Printed in Croatia]]></source>
<year>2011</year>
<page-range>281-298</page-range></nlm-citation>
</ref>
<ref id="B11">
<label>11</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Puchol]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Prieto]]></surname>
<given-names><![CDATA[O.]]></given-names>
</name>
<name>
<surname><![CDATA[Hernández]]></surname>
<given-names><![CDATA[J.]]></given-names>
</name>
<name>
<surname><![CDATA[Cruz-Crespo]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Gómez-Pérez]]></surname>
<given-names><![CDATA[C.]]></given-names>
</name>
<name>
<surname><![CDATA[Perdomo-González]]></surname>
<given-names><![CDATA[L]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Síntesis de una matriz cuasiceramica destinada a la obtención de fundentes aglomerados para proceso SAW y evaluación cinético-termodinámica de su proceso de humectación]]></article-title>
<source><![CDATA[Soldagem Insp. São Paulo.]]></source>
<year>2010</year>
<volume>15</volume>
<numero>2</numero>
<issue>2</issue>
<page-range>130-140</page-range></nlm-citation>
</ref>
<ref id="B12">
<label>13</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Singh]]></surname>
<given-names><![CDATA[G.]]></given-names>
</name>
<name>
<surname><![CDATA[Mishra]]></surname>
<given-names><![CDATA[V.]]></given-names>
</name>
<name>
<surname><![CDATA[Shankar]]></surname>
<given-names><![CDATA[V]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Effect of developed flux and process parameters on hardness of weld in SAW]]></article-title>
<source><![CDATA[International Journal of Science Technology Management. Special Edition]]></source>
<year>2015</year>
<volume>04</volume>
<numero>01</numero>
<issue>01</issue>
<page-range>1401-1406</page-range></nlm-citation>
</ref>
<ref id="B13">
<label>14</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Zahiri]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Sundaramoorthy]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Subramanian]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Hardfacing using ferro-alloys poder mixtures by sumerged arc welding]]></article-title>
<source><![CDATA[Surface & Coatings technology]]></source>
<year>2014</year>
<volume>260</volume>
<numero>x</numero>
<issue>x</issue>
<page-range>220-229</page-range></nlm-citation>
</ref>
<ref id="B14">
<label>15</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Amini,]]></surname>
<given-names><![CDATA[K.]]></given-names>
</name>
<name>
<surname><![CDATA[Bahrami,]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Sabet,]]></surname>
<given-names><![CDATA[H]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Evaluation of Microstructure and Wear Behavior of Iron- based Hard-facing Coatings on the Mo40 Steel]]></article-title>
<source><![CDATA[International Journal of ISSI]]></source>
<year>2015</year>
<volume>12</volume>
<numero>1</numero>
<issue>1</issue>
<page-range>1-8</page-range></nlm-citation>
</ref>
<ref id="B15">
<label>16</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Singh]]></surname>
<given-names><![CDATA[B.]]></given-names>
</name>
<name>
<surname><![CDATA[Khan]]></surname>
<given-names><![CDATA[Z.]]></given-names>
</name>
<name>
<surname><![CDATA[Siddiquee]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[Research article. Effect of flux composition on element transfer during submerged arc welding, SAW: A Literature Revie]]></article-title>
<source><![CDATA[International Journal of Current Research]]></source>
<year>2013</year>
<volume>5</volume>
<numero>12</numero>
<issue>12</issue>
<page-range>4181-4186</page-range></nlm-citation>
</ref>
<ref id="B16">
<label>17</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Perdomo-González]]></surname>
<given-names><![CDATA[L.]]></given-names>
</name>
<name>
<surname><![CDATA[Quintana-Puchol]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Castellanos-Estupiñan]]></surname>
<given-names><![CDATA[J.]]></given-names>
</name>
<name>
<surname><![CDATA[Crúz-Crespo]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Gómez-Pérez]]></surname>
<given-names><![CDATA[C]]></given-names>
</name>
</person-group>
<article-title xml:lang="es"><![CDATA[Uso de los balance de masa y energía como herramienta para evaluar instalaciones experimentales en la producción de ferroaleaciones y escorias]]></article-title>
<source><![CDATA[Afinidad LXVI.]]></source>
<year>2009</year>
<volume>541</volume>
<numero>x</numero>
<issue>x</issue>
<page-range>221-226</page-range></nlm-citation>
</ref>
<ref id="B17">
<label>18</label><nlm-citation citation-type="">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Quintana-Puchol]]></surname>
<given-names><![CDATA[R.]]></given-names>
</name>
<name>
<surname><![CDATA[Perdomo-González]]></surname>
<given-names><![CDATA[L.]]></given-names>
</name>
<name>
<surname><![CDATA[Gómez-Pérez]]></surname>
<given-names><![CDATA[C.]]></given-names>
</name>
<name>
<surname><![CDATA[Cruz-Crespo]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
</person-group>
<source><![CDATA[Procedimiento de obtención simultánea de escoria esponjosa y aleaciones de cromo destinadas a la confección de fundentes aglomerados para la soldadura Automática bajo fundente, SAW]]></source>
<year>C22C</year>
<month> 1</month>
<day>9/</day>
<publisher-loc><![CDATA[Patente C22C 33/00 ]]></publisher-loc>
</nlm-citation>
</ref>
<ref id="B18">
<label>20</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Riss]]></surname>
<given-names><![CDATA[A.]]></given-names>
</name>
<name>
<surname><![CDATA[Khodorosky]]></surname>
<given-names><![CDATA[Y]]></given-names>
</name>
</person-group>
<source><![CDATA[Production of ferroalloys]]></source>
<year>1975</year>
<page-range>x</page-range><publisher-name><![CDATA[Ed Foreign languages publishing house Moscow]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B19">
<label>21</label><nlm-citation citation-type="book">
<source><![CDATA[Oerlicon: Catálogo General]]></source>
<year></year>
<publisher-name><![CDATA[Air Liquide. España]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B20">
<label>23</label><nlm-citation citation-type="">
<source><![CDATA[Specifications: Low Carbon Ferro Chrome. Ferro Alloys. Ferro Chrome. METCO MEN WITH METTLE]]></source>
<year></year>
</nlm-citation>
</ref>
<ref id="B21">
<label>24</label><nlm-citation citation-type="">
<collab>Ferro alloys and minerals</collab>
<source><![CDATA[Ferro and charge Chrome. Tata Steel. Product Specifications]]></source>
<year></year>
</nlm-citation>
</ref>
<ref id="B22">
<label>25</label><nlm-citation citation-type="">
<collab>Ferro alloy</collab>
<source><![CDATA[Charge chrome from South Africa]]></source>
<year></year>
</nlm-citation>
</ref>
</ref-list>
</back>
</article>