<?xml version="1.0" encoding="ISO-8859-1"?><article xmlns:mml="http://www.w3.org/1998/Math/MathML" xmlns:xlink="http://www.w3.org/1999/xlink" xmlns:xsi="http://www.w3.org/2001/XMLSchema-instance">
<front>
<journal-meta>
<journal-id>0255-6952</journal-id>
<journal-title><![CDATA[Revista Latinoamericana de Metalurgia y Materiales]]></journal-title>
<abbrev-journal-title><![CDATA[Rev. LatinAm. Met. Mat.]]></abbrev-journal-title>
<issn>0255-6952</issn>
<publisher>
<publisher-name><![CDATA[Universidad Simón Bolívar    ]]></publisher-name>
</publisher>
</journal-meta>
<article-meta>
<article-id>S0255-69522009000200008</article-id>
<title-group>
<article-title xml:lang="es"><![CDATA[Estimación vía experimental de la formabilidad de láminas de aluminio de pureza comercial]]></article-title>
</title-group>
<contrib-group>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Barbosa]]></surname>
<given-names><![CDATA[Jhon E]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[García]]></surname>
<given-names><![CDATA[Ismael H]]></given-names>
</name>
<xref ref-type="aff" rid="A01"/>
</contrib>
<contrib contrib-type="author">
<name>
<surname><![CDATA[Fuentes]]></surname>
<given-names><![CDATA[José J]]></given-names>
</name>
<xref ref-type="aff" rid="A02"/>
</contrib>
</contrib-group>
<aff id="A01">
<institution><![CDATA[,Universidad Francisco de Paula Santander  ]]></institution>
<addr-line><![CDATA[Cúcuta ]]></addr-line>
<country>Colombia</country>
</aff>
<aff id="A02">
<institution><![CDATA[,Universidad Nacional Experimental del Táchira Dpto. Ing. Mecánica ]]></institution>
<addr-line><![CDATA[San Cristóbal ]]></addr-line>
<country>Venezuela</country>
</aff>
<pub-date pub-type="pub">
<day>00</day>
<month>12</month>
<year>2009</year>
</pub-date>
<pub-date pub-type="epub">
<day>00</day>
<month>12</month>
<year>2009</year>
</pub-date>
<volume>29</volume>
<numero>2</numero>
<fpage>128</fpage>
<lpage>134</lpage>
<copyright-statement/>
<copyright-year/>
<self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_arttext&amp;pid=S0255-69522009000200008&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_abstract&amp;pid=S0255-69522009000200008&amp;lng=en&amp;nrm=iso"></self-uri><self-uri xlink:href="http://ve.scielo.org/scielo.php?script=sci_pdf&amp;pid=S0255-69522009000200008&amp;lng=en&amp;nrm=iso"></self-uri><abstract abstract-type="short" xml:lang="es"><p><![CDATA[En este trabajo se investigó por vía experimental la formabilidad de láminas de aluminio de pureza comercial designado AA-1100-O de 0,6 y 0,7 mm de espesor. Se trabajó con muestras de láminas, tal y como son fabricadas, efectuándosele a las mismas estudios de laboratorio tales como: análisis químico, ensayo de tracción, ensayo de altura de copa y ensayo con punzón hemisférico. De esta manera, se determinaron la resistencia a la tracción, el límite elástico convencional, el porcentaje de alargamiento hasta fractura, el coeficiente de endurecimiento por deformación, la altura de copa y la curva límite de formado; factores todos que ayudan a pronosticar la formabilidad de la lámina. En concreto, se encontró que la facilidad de conformación mecánica de la lámina mejora con el aumento de su espesor. Asimismo, se determinó que existe una correlación apropiada entre la formabilidad, el espesor, el porcentaje de alargamiento hasta fractura en tracción, la altura de copa y las curvas límites de formado.]]></p></abstract>
<abstract abstract-type="short" xml:lang="en"><p><![CDATA[This paper presents an experimental study of the formability of commercially pure aluminum sheets, with 0.6 and 0.7 mm thickness, designated AA-1100-O. In this research several laboratory tests were conducted, such as: chemical analysis, tensile test, ball punch deformation test and hemispherical punch method. The tested parameters with direct o indirect influence in the aluminum sheet formability were: ultimate tensile strength, yield strength, total elongation, the strain hardening exponent, cup height and forming limit diagrams, which were determined by testing samples cut from the sheet, as received. The results of these tests allowed to establish that the aluminum sheet formability increased with thickness. In addition, good correlations were obtained between formability, thickness, total elongation, cup height and forming limit diagrams.]]></p></abstract>
<kwd-group>
<kwd lng="es"><![CDATA[Formabilidad]]></kwd>
<kwd lng="es"><![CDATA[Altura de Copa]]></kwd>
<kwd lng="es"><![CDATA[Curva límite de formado]]></kwd>
<kwd lng="en"><![CDATA[Formability]]></kwd>
<kwd lng="en"><![CDATA[Cup height]]></kwd>
<kwd lng="en"><![CDATA[Forming limit curve]]></kwd>
</kwd-group>
</article-meta>
</front><body><![CDATA[ <p style="text-autospace: none" align="center"><font face="Verdana"><b> <span style="font-family: TimesNewRomanPS-BoldMT">Estimación vía experimental de  la formabilidad de láminas de aluminio de pureza comercial</span></b></font></p>     <p style="text-autospace: none" align="center"><font face="Verdana" size="2"><b> Jhon E. Barbosa <sup>1*</sup>, Ismael H. García <sup>1</sup>, José J. Fuentes <sup>2*</sup></b></font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <sup>1</sup> Universidad Francisco de Paula Santander, Grupo de Investigación  Diseño Mecánico y Mantenimiento, Avda. Gran Colombia, Nº 12E-96, Apdo. 1055,  Cúcuta, Colombia. </font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <sup>2</sup> Universidad Nacional Experimental del Táchira, Dpto. Ing. Mecánica,  Avda. Universidad, s/n, Apdo. 436, San Cristóbal, Venezuela.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> *E-mail: <a href="mailto:jhebar@hotmail.com">jhebar@hotmail.com</a>; <a href="mailto:jfuentes@unet.edu.ve">jfuentes@unet.edu.ve</a> </font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Disponible en: www.rlmm.mt.usb.ve Trabajo presentado en el congreso “X  Iberoamericano de Metalurgia y Materiales (X IBEROMET)” celebrado en Cartagena,  Colombia, del 13 al 17 de Octubre de 2008; y seleccionado para ser remitido a la  RLMM para su arbitraje reglamentario y publicación.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>Resumen</b></font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">En  este trabajo se investigó por vía experimental la formabilidad de láminas de  aluminio de pureza comercial designado AA-1100-O de 0,6 y 0,7 mm de espesor. Se  trabajó con muestras de láminas, tal y como son fabricadas, efectuándosele a las  mismas estudios de laboratorio tales como: análisis químico, ensayo de tracción,  ensayo de altura de copa y ensayo con punzón hemisférico. De esta manera, se  determinaron la resistencia a la tracción, el límite elástico convencional, el  porcentaje de alargamiento hasta fractura, el coeficiente de endurecimiento por  deformación, la altura de copa y la curva límite de formado; factores todos que  ayudan a pronosticar la formabilidad de la lámina. En concreto, se encontró que  la facilidad de conformación mecánica de la lámina mejora con el aumento de su  espesor. Asimismo, se determinó que existe una correlación apropiada entre la  formabilidad, el espesor, el porcentaje de alargamiento hasta fractura en  tracción, la altura de copa y las curvas límites de formado.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>Palabras Claves:</b> Formabilidad, Altura de Copa, Curva límite de formado.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>Abstract</b></font></p>     ]]></body>
<body><![CDATA[<p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> This paper presents an experimental study of the formability of commercially  pure aluminum sheets, with 0.6 and 0.7 mm thickness, designated AA-1100-O. In  this research several laboratory tests were conducted, such as: chemical  analysis, tensile test, ball punch deformation test and hemispherical punch  method. The tested parameters with direct o indirect influence in the aluminum  sheet formability were: ultimate tensile strength, yield strength, total  elongation, the strain hardening exponent, cup height and forming limit diagrams,  which were determined by testing samples cut from the sheet, as received. The  results of these tests allowed to establish that the aluminum sheet formability  increased with thickness. In addition, good correlations were obtained between  formability, thickness, total elongation, cup height and forming limit diagrams.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>Keywords: </b>Formability, Cup height, Forming limit curve.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Recibido: Nov-2008; Revisado: 22-Jul-2009; Aceptado: 23-Jul-2009 Publicado On-Line:  21-Dic-2009 </font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>1. INTRODUCCIÓN</b></font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">La  tecnología de conformación mecánica de la lámina metálica –p.ej., embutido  profundo, estirado– tiene especial importancia en la fabricación de componentes  estructurales en la industria del automóvil, aeronáutica y otros sectores [1].  Los metales más usados para tal propósito son aceros, aleaciones de aluminio y  aleaciones de titanio [2]. El éxito de dicha tecnología depende de la  formabilidad de la lámina, que está relacionada con la optimización y control de  calidad del producto final [3]. La formabilidad puede definirse como una medida  de la cantidad de deformación que un material puede experimentar en un proceso  de formado sin que falle, tal como adelgazamiento localizado o fractura [4]. La  formabilidad varía con las propiedades del material y las condiciones de  deformación [5]. Por otra lado, el campo de esfuerzos y deformaciones son tan  diversos durante un proceso de formado que un sólo ensayo no sirve para predecir  la formabilidad de los materiales en todas las situaciones [6].</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">La  formabilidad puede ser explorada a partir de diversos parámetros que se obtienen  del ensayo de tracción estándar (alargamiento hasta fractura, coeficiente de  endurecimiento por deformación, relación de deformación plástica y otros) [7],  pero, no son suficientes, ya que, la formabilidad depende de la habilidad del  metal para distribuir la deformación por toda la superficie de la lámina, que a  su vez depende de las condiciones de frontera como la fricción [5].</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Otros ensayos fueron diseñados para simular condiciones comúnmente encontradas  en procesos industriales de deformación mecánica, como estado de esfuerzos  biaxiales y, así, estimar la formabilidad [8]. Un primer desarrollo fue el  ensayo de copa Olsen/Erichsen el cual comprende el embutido profundo de una  pequeña copa. Este ensayo fue cuestionado por Hecker [9], quien le atribuyó  fallos por enfatizar el doblado, debido al pequeño tamaño de la copa. Él  introdujo un punzón hemisférico más grande de 100 mm de diámetro, junto con un  reborde de apriete cerca del agujero de la matriz para reducir el doblado e  imponer estirado. Luego, Ghosh [10] introdujo el uso de diversos anchos de tira  y condiciones de lubricación para producir un amplio intervalo de estados de  deformación, usando la geometría básica del equipo de Hecker. La altura mínima  del punzón observada para una variedad de condiciones fue la medida de la  formabilidad. Estos desarrollos fueron luego formalizados como el ensayo de  altura de domo límite (LDH, siglas en inglés).</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Posteriormente, Keeler y Backofen [11] y Goodwin [12] introdujeron el concepto  de diagramas límites de formado (FLD, siglas en inglés). Esto tuvo un impacto  significativo tanto en la academia como en la industria, al presentar una  metodología de cómo determinar la deformación máxima que un material puede  desarrollar durante un proceso de formado. En un FLD, la curva límite de formado  (FLC, siglas en inglés) define la deformación máxima que puede ser obtenida por  una lámina antes de que tenga lugar el adelgazamiento, y, es expresada en  términos de la deformación principal mayor frente a la deformación principal  menor. Los métodos experimentales para determinar los FLDs son bien conocidos,  como el estirado sobre un punzón hemisférico [13] o punzón circular con fondo  plano en los ensayos de copa de Marciniak [14] y Tadros y Mellor [15].</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">En  el presente trabajo se estudia la formabilidad por vía experimental de láminas  de aluminio de 0,6 y 0,7 mm de espesor, que utiliza la empresa colombiana  Aluminios ONAVA, ubicada en Cúcuta, en la fabricación de utensilios de cocina.  El material fabricado en la misma empresa, primero, es fundido y, luego,  sometido a laminado en varias etapas de reducción porcentual, según diversas  orientaciones, que, al final es recocido a 380ºC. El propósito final de este  trabajo es que los resultados puedan ser transferidos a la empresa para el  control de su producción.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>2. PARTE EXPERIMENTAL</b></font></p>     ]]></body>
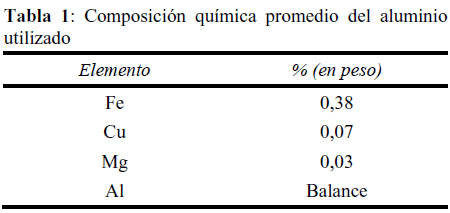
<body><![CDATA[<p style="text-autospace: none" align="justify"><font face="Verdana" size="2">En  la fase metodológica de este trabajo se recogieron muestras representativas de  aluminio fundido y laminado. Posteriormente, las muestras fueron sometidas a  diversos ensayos de laboratorio para determinar su composición química,  propiedades mecánicas y tecnológicas.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>2.1 Análisis Químico del Aluminio Utilizado</b></font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">La  determinación cuantitativa de los elementos químicos presentes en el aluminio  fundido solidificado –no laminado– se obtuvo mediante espectrometría de emisión  óptica, a través de un espectrómetro marca SHIMADZU, modelo 5500. En la <a href="#tab1">Tabla 1</a> se refleja la proporción en porcentaje en peso de  los elementos químicos.</font></p>     <p style="text-autospace: none" align="center"><a name="tab1"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08tab1.gif" width="450" height="213"></a></p>     
<p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Como se observa en la <a href="#tab1">Tabla 1</a>, se trata de un aluminio  comercialmente puro, que se designa como AA-1100–O [16]. La letra O de la  designación señala que el material fue sometido en fábrica a recocido de  recristalización a 380°C.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">La  principal impureza del aluminio es el hierro, normalmente, presente en la forma  de partículas insolubles de aluminuro de hierro, FeAl3, que tienen una gran  influencia en la fractura de la lámina durante la deformación mecánica [17].</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>2.2 Ensayo de Tracción</b></font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">El  ensayo de tracción se llevó a cabo en una máquina universal de ensayos SHIMADZU  AG 250, conforme al método descrito en la norma ASTM E8M. La velocidad del  ensayo se fijó en 2,5 mm/min. Se emplearon tres probetas planas para cada una de  las orientaciones investigadas, respecto a la dirección de laminación de la  chapa, a saber: 0, 45 y 90º; y, para cada espesor de lámina estudiado (0,6 y 0,7  mm). Los detalles morfológicos y dimensionales de las probetas son los  prescritos en dicha norma. Las propiedades mecánicas a tracción medidas fueron:  Resistencia a la tracción, &#963;<sub>u</sub>, límite elástico convencional del 0,2  por 100, &#963;<sub>y</sub>(0,2%), y porcentaje de alargamiento hasta fractura sobre  50 mm de longitud calibrada, A<sub>50</sub>.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Para la medida del coeficiente de endurecimiento por deformación, n, se siguió  las directrices establecidas en la norma ASTM E646.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> <b>2.3 Ensayos Simulativos</b></font></p>     ]]></body>
<body><![CDATA[<p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Con respecto a los ensayos simulativos se emplearon dos métodos de gran uso  industrial para pronosticar la formabilidad de la lámina metálica [18]. Ellos  son: El ensayo de deformación con punzón de bola, o como se le conoce también  ensayo de copa Olsen [19], y el ensayo de domo hemisférico, o ensayo de  severidad.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">La  altura de copa fue medida usando un equipo para deformación mecánica con punzón  de bola, cuyo diámetro es de 22,22 mm (<a href="#fig1">Figura 1</a>), diseñado y  construido en nuestros laboratorios, según especificaciones dadas en la norma  ASTM E643.</font></p>     <p style="text-autospace: none" align="center"><a name="fig1"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig1.gif" width="448" height="487"></a></p>     
<p style="text-autospace: none" align="justify"><font face="Verdana" size="2">El  equipo para deformación mecánica con punzón de bola fue entonces acoplado a una  máquina de tracción-compresión HOYTOM HM-D100. Dicha máquina permite medir el  desplazamiento del cabezal móvil y la carga aplicada. El ensayo consistió en  someter individualmente discos planos de aluminio a estirado biaxial, los cuales  se aprisionan circunferencialmente entre dos matrices planas circulares que  componen el equipo. La velocidad de deformación se fijó en 4,8 mm/min. Durante  el ensayo la superficie libre del disco adopta la forma de un domo. El criterio  para el final del ensayo que se aplicó fue el de caída de un 5% de la carga  aplicada desde el valor máximo. Esto se asocia al encuellamiento localizado que  se produce en el domo formado, previo a la fisuración.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Por su parte, el ensayo con punzón hemisférico de diámetro 101,6 mm (o ensayo de  severidad) ha permitido obtener la curva límite de formado, CLF, para cada  espesor de lámina. El equipo (<a href="#fig2">Figura 2</a>), también fue  construido en nuestra Universidad conforme a datos que se indican en la norma  ASTM E 2218.</font></p>     <p style="text-autospace: none" align="center"><a name="fig2"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig2.gif" width="447" height="499"></a></p>     
<p style="text-autospace: none" align="justify"><font face="Verdana" size="2">El  ensayo consistió en someter a estirado biaxial siete tiras rectangulares de  aluminio de 175 mm de largo y anchos desde 25 a 175 mm, con incrementos de 25 mm,  para cada espesor de lámina. Las tiras se obtuvieron de una muestra de lámina,  sobre la que fue impreso –vía fotograbado– un patrón repetitivo de círculos de  2,5 mm de diámetro, formando grupos de cuatro dentro de una cuadrícula de 7 mm  de lado (<a href="#fig3">Figura 3</a>), según uno de los modelos propuestos en  la norma antes mencionada. Al igual que en el ensayo de copa, la velocidad se  fijó en 4,8 mm/min, y el criterio para el final del ensayo fue el de  adelgazamiento localizado, que se produce con una caída del 5% de la carga  aplicada.</font></p>     <p style="text-autospace: none" align="center"><a name="fig3"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig3.gif" width="452" height="395"></a></p>     
<p style="text-autospace: none" align="justify"><font face="Verdana" size="2"> Durante el ensayo los círculos se deforman a elipses. Los ejes mayor y menor de  una elipse representan las direcciones de deformación principales. La  deformación en estas dos direcciones fue entonces medida como el cambio  porcentual en las longitudes de los ejes mayor y menor (e<sub>1</sub> y e<sub>2</sub>),  usando para ello una cinta transparente graduada –regla Mylar– [20]. Estas  deformaciones en las regiones proclives al fallo, en cada tira metálica  ensayada, permitieron construir la curva límite de formado, CLF, para cada uno  de los espesores de lámina de aluminio, siguiendo las directrices dadas en la  norma ASTM E 2218.</font></p>     <p style="text-autospace: none" align="justify"><font face="Verdana" size="2">En  este trabajo, el fallo se produce cuando es visible el encuellamiento, o dicho  también, adelgazamiento localizado. Las áreas inmediatamente adyacentes al fallo  son de particular interés en la evaluación de la capacidad de conformación de la  lámina. La localización de combinaciones de deformación que producen fallos  definen la curva límite de formabilidad. El área debajo de esta curva abarca  todas las combinaciones de deformación (e<sub>1</sub> y e<sub>2</sub>) que el  metal puede resistir con seguridad [19]. Así, la curva límite de formado, CLF,  es uno de los </font></p> <font FACE="Verdana" SIZE="2"><b>     ]]></body>
<body><![CDATA[<p ALIGN="justify">3. RESULTADOS Y DISCUSIÓN</p>     <p ALIGN="justify">3.1 Propiedades Tensiles</p> </b>     <p ALIGN="justify">En la <a href="#fig4">Figura 4</a> se presentan los valores  promedio de la resistencia a la tracción, </font><i> <font FACE="Verdana" SIZE="2">&#963;</font><sub><font FACE="Verdana" SIZE="2">u</font></sub></i><font FACE="Verdana" SIZE="2">,  y porcentaje de alargamiento hasta fractura sobre 50 mm de longitud calibrada, </font><i><font FACE="Verdana" SIZE="2">A</font><sub><font FACE="Verdana" SIZE="2">50</font></sub></i><font FACE="Verdana" SIZE="2">,  de probetas orientadas a 0, 45 y 90º respecto a la dirección de laminación.</font></p>     <p ALIGN="center"><a name="fig4"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig4.gif" width="491" height="439"></a></p>     
<p ALIGN="justify"><font face="Verdana" size="2">En la <a href="#fig4">Figura 4</a>  las barras de color gris oscuro y blanco dan cuenta de la resistencia mecánica  de las láminas de 0,6 y 0,7 mm de espesor, respectivamente, mientras que, los  triángulos de línea continua y segmentada señalan el porcentaje de alargamiento,  correspondientemente.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">Para cada espesor de lámina, se  observa, que, la resistencia y el alargamiento, parecen variar poco con la  orientación de ensayo, ya que el intervalo de valores tiene una dispersión  pequeña, en torno a 3,5 MPa y 1,7%, respectivamente. Asimismo, el límite  elástico y el coeficiente de endurecimiento por deformación, no indicados en la  figura, parecen poco sensibles a la dirección en que se miden. Esto, en  principio, resulta de la condición como son fabricadas las láminas, que incluye  un recocido a 380°C. Los valores promedio globales de &#963;<sub>u</sub>, &#963;<sub>y</sub><sub>(0.2%) </sub>y A<sub>50 </sub>(88,5 MPa, 40,5 MPa y 36,13%, respectivamente) están  dentro de los límites establecidos por la norma ASTM B209 para láminas de  aluminio AA-1100-O (&#963;<sub>u</sub>: 75-105 MPa, &#963;<sub>y(0,2%)</sub>: 25 MPa –min–,  A<sub>50</sub>: 15-28 % –min–).</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">En cuanto a la relación de las  propiedades mecánicas con el espesor de la lámina, la ductilidad, A<sub>50</sub>,  fue la más favorecida al incrementarse en 3,4% con un aumento en 0,1 mm del  espesor.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2"><b>3.2 Altura de Copa</b></font></p>     <p ALIGN="justify"><font face="Verdana" size="2">La <a href="#fig5">Figura 5</a>  muestra la configuración geométrica experimental que adopta el disco de aluminio  debido a la deformación impuesta por el punzón de bola de 22,22 mm. La flecha de  la figura señala el adelgazamiento localizado circunferencial en el domo o copa,  que se desarrolla hacia el final del ensayo. El reborde exterior en alto  relieve, que se observa, se produce al sujetar la muestra al equipo para impedir  su deslizamiento con relación a las superficies de la matriz durante el ensayo.</font></p>     <p ALIGN="center"><a name="fig5"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig5.gif" width="484" height="311"></a></p>     
]]></body>
<body><![CDATA[<p ALIGN="justify"><font face="Verdana" size="2">En lo que concierne a los  resultados numéricos, la Figura 6 muestra valores de la carga aplicada (en N)  frente al desplazamiento del punzón (en mm), que se obtuvieron de ensayos de  altura de copa. En la <a href="#fig6">Figura 6</a> se recogen dos curvas  representativas carga-desplazamiento de los espesores de lámina investigados, a  saber: línea continua y línea segmentada que reflejan el comportamiento mecánico  de las láminas de 0,7 y 0,6 mm, respectivamente.</font></p>     <p ALIGN="center"><a name="fig6"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig6.gif" width="486" height="465"></a></p>     
<p ALIGN="justify"><font face="Verdana" size="2">La altura de copa promedio, en  el punto de máxima carga, para la lámina de aluminio de 0,6 mm es de 8,7 ± 0.4  mm, mientras que, para la lámina de aluminio de 0,7 mm resultó ser de 9,5 ± 0.2  mm. Según esto, puede decirse, que la respuesta frente a deformación plástica de  la lámina del aluminio estudiado mejora 10% al aumentar en 0,1 mm su espesor.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">Por otro lado, al compararse  las <a href="#fig4">Figuras 4 </a>y <a href="#fig6">6</a>, se pone de  manifiesto, que, la altura de copa y el porcentaje de alargamiento hasta  fractura se correlacionan en algún grado.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">La altura de copa de las  láminas del aluminio investigado (8,7 y 9,5 mm para espesores de 0,6 y 0,7 mm,  respectivamente, de Al AA-1110-0) resultó ser más alto que el de aleaciones de  aluminio comercial (p.ej. 6,7; 7,0 y 7,7 mm para espesores de 0,89 mm de Al-AA-3003-0,  0,86 mm de Al-AA- 5052-0 y 2,36 mm de Al AA-7021-0, respectivamente) reportados  en la literatura [19] para condiciones similares de ensayo.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2"><b>3.3 Curva Límite de Formado</b></font></p>     <p ALIGN="justify"><font face="Verdana" size="2">La <a href="#fig7">Figura 7</a>  muestra la forma que adopta una tira rectangular plana de aluminio de 150 mm de  ancho tras someterse a deformación mecánica en el equipo para ensayo de  severidad (<a href="#fig2">Figura 2</a>). A título comparativo, la Figura 8  señala la configuración geométrica final de una tira de aluminio de 25 mm de  ancho y del mismo espesor.</font></p>     <p ALIGN="center"><a name="fig7"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig7.gif" width="493" height="413"></a></p>     
<p ALIGN="justify"><font face="Verdana" size="2">En ambas figuras se contemplan  diversos grados de deformación plástica en el patrón de círculos impreso sobre  la superficie de las láminas. En las tiras más anchas (<a href="#fig8">Figura 8</a>),  los círculos se ensancharon, tendiendo a una condición de estirado biaxial,  mientras que, en las más estrechas, los círculos individuales pasaron a ser  elipses alargadas, predominando un estado de deformación uniaxial, como se prevé  que lo hagan [21].</font></p>     <p ALIGN="center"><a name="fig8"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig8.gif" width="490" height="479"></a></p>     
]]></body>
<body><![CDATA[<p ALIGN="justify"><font face="Verdana" size="2">Por otro lado, en la <a href="#fig7">Figura 7</a> es visible el encuellamiento (ver flecha) que se  inicia en torno al plano medio del domo y en dirección transversa, como se  presume debe ser el comportamiento correcto del material [18]. En ninguna de las  tiras ensayadas el adelgazamiento localizado tuvo lugar en la vecindad del borde  de la matriz.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">Por su lado, las <a href="#fig9">Figuras 9</a> y <a href="#fig10">10</a> ilustran sendas  representaciones del porcentaje de deformación mayor (%e<sub>1</sub>) frente al  porcentaje de deformación menor (%e<sub>2</sub>) para la lámina de aluminio de  0,6 y 0,7 mm, respectivamente.</font></p>     <p ALIGN="center"><a name="fig9"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig9.gif" width="491" height="523"></a></p>     
<p ALIGN="center"><a name="fig10"> <img border="0" src="/img/fbpe/rlmm/v29n2/art08fig10.gif" width="494" height="532"></a></p>     
<p ALIGN="justify"><font face="Verdana" size="2">Las curvas límites de formado,  CLFs, tanto de la lámina de 0,6 mm como la de 0,7 mm son las típicas para  aleaciones de aluminio [13], y se componen de un punto inferior que corresponde  a 0% de la deformación e<sub>2</sub>, un segmento lineal ascendente hacia la  izquierda de este punto y de un segmento curvo hacia la derecha. También, en la <a href="#fig9">Figura 9</a> como en la <a href="#fig10">Figura 10</a> puede  observarse, que, la deformación límite en la condición de deformación plana –0%e<sub>2</sub>–  y en las regiones vecinas, de la lámina de 0,6 mm es más pequeña comparada con  la lámina de 0,7 mm (35%e<sub>1</sub> frente a 40%e<sub>1</sub>). En general, la  CLF de la lámina de aluminio de 0,7 mm alcanza un nivel más alto que la CLF de  la lámina de 0,6 mm, siendo, por tanto, mejor su formabilidad. Asimismo, el  nivel más alto de la CLF de la lámina de 0,7 mm está de algún modo relacionada  con su mayor porcentaje de alargamiento hasta fractura (ver Apartado 3.1) y su  mayor altura de copa (ver Apartado 3.2).</font></p>     <p ALIGN="justify"><font face="Verdana" size="2"><b>4. CONCLUSIONES</b></font></p>     <p ALIGN="justify"><font face="Verdana" size="2">Habida cuenta de los resultados  y discusiones presentados en las secciones precedentes se ha llegado a la  siguiente conclusión:</font></p>     <p ALIGN="justify"><font face="Verdana" size="2">La lámina de aluminio AA-1100-O  de 0,7 mm de espesor tiene una deformación límite más alta que la de 0,6 mm.  Para este material existe una correlación apropiada entre el porcentaje de  alargamiento hasta fractura en tracción, la altura de copa y las curvas límites  de formado. Asimismo, el Al AA-1100 recocido a 380ºC exhibe unas propiedades  mecánicas a tracción que varían poco con la orientación respecto a la dirección  de laminación.</font></p>     <p ALIGN="justify"><font face="Verdana" size="2"><b>5. AGRADECIMIENTOS</b></font></p>     <p ALIGN="justify"><font face="Verdana" size="2">Los autores desean agradecer a  la UNIVERSIDAD FRANCISCO DE PAULA SANTANDER, Cúcuta, Colombia, a la UNIVERSIDAD  NACIONAL EXPERIMENTAL DEL TÁCHIRA, San Cristóbal, Venezuela, y a la empresa  CINSA, Cúcuta, por los recursos de laboratorio brindados para la preparación de  este trabajo.</font></p>     ]]></body>
<body><![CDATA[<p ALIGN="justify"><font face="Verdana" size="2"><b>6. REFERENCIAS</b></font></p>     <!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">1. Chow CL, Yu LG, Demeri MY. J. Eng. Mater. Technol. 1997; 119 (4): 346-353.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281725&pid=S0255-6952200900020000800001&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">2. Wilson D. J. Mech. Work  Technol. 1988, 16 (3): 257-277. </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281726&pid=S0255-6952200900020000800002&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">3. Jahromi S, Nazarboland A,  Mansouri E, Abbasi S. Iran J. Sci. Technol. B 2006; 30 (B3): 377-385.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281727&pid=S0255-6952200900020000800003&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">4. Gedney R. Adv. Mater. Process. 2002; 160 (8): 33-36. </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281728&pid=S0255-6952200900020000800004&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">5. Wagoner RH, Wang W, Sriram  S. J. Mater. Process. Technol. 1994; 45 (1-4): 13-18. </font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281729&pid=S0255-6952200900020000800005&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">6. Gedney R. Qual 2005; 44(1):  46-54.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281730&pid=S0255-6952200900020000800006&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">7. Miles MP, Siles JL, Wagoner  RH, Narasimhan K. Metall. Trans. A 1993; 24A (5): 1143-1151.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281731&pid=S0255-6952200900020000800007&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">8. Demeri MY. J. Appl.  Metalwork. 1983; 2(4): 288-292.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281732&pid=S0255-6952200900020000800008&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">9. Hecker S. Met. Eng. Quart.  1974; 14 (4): 30- 36.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281733&pid=S0255-6952200900020000800009&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">10. Ghosh A.K. Met. Eng. Quart.  1975; 15 (3): 53-64.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281734&pid=S0255-6952200900020000800010&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">11. Keeler SP, Backofen WA. ASM Trans. Quart. 1964; 56 (1): 25-48.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281735&pid=S0255-6952200900020000800011&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">12. Goodwin GM, “Application of  Strain Analysis to Sheet-Metal Forming Problems in the Press Shop”, SAE  Technical Paper No. 680093, 1968: 380-387.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281736&pid=S0255-6952200900020000800012&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">13. Hecker SS, “A Simple  Forming Limit Curve Technique and Results on Aluminum Alloys”. En: Proceedings  del 7th Biennial Congress of the International Deep Drawing Research Group.  Amsterdam (The Netherlands): International Deep Drawing Research Group IDDRG,  1972, p. 5.1-5.8.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281737&pid=S0255-6952200900020000800013&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">14. Marciniak Z, Kuczynski K.  Int. J. Mech. Sci. 1967; 9 (9): 609-620.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281738&pid=S0255-6952200900020000800014&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">15. Tadros A, Mellor P. Int. J. Mech. Sci. 1978; 20 (2): 121-134.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281739&pid=S0255-6952200900020000800015&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">16. ASM Handbook, vol. 2:  Properties and Selection: Nonferrous Alloys and Pure Metals, 9th Ed. Materials  Park, Ohio (USA): ASM International, 1988, p. 65-66.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281740&pid=S0255-6952200900020000800016&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">17. King F, El Aluminio y sus  Aleaciones, 1ra Ed. México D.F. (México): Limusa, Grupo Noriega Editores, 1992,  p. 81-94.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281741&pid=S0255-6952200900020000800017&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">18. Kalpakjian S, Schmid S,  Manufacturing Engineering and Technology, 4th Ed. New Jersey (USA):  Prentice-Hall, Inc., 2002, p. 404-407.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281742&pid=S0255-6952200900020000800018&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">19. ASM Handbook, vol. 14:  Forming and Forging, 9th Ed., Davis JR, Semiatin SL (eds.). Materials Park, Ohio  (USA): ASM International, 1988, p. 877-899.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281743&pid=S0255-6952200900020000800019&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">20. Spence AD, Chan H-L,  Mitchell JP, Capson DW. Comput.-Aided Des. Appl. 2005; 2 (1-2): 135-144.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281744&pid=S0255-6952200900020000800020&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --><!-- ref --><p ALIGN="justify"><font face="Verdana" size="2">21. Hecker SS. Met. Eng. Quart,  1973; 13(3): 42- 48.</font>&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;&nbsp;[&#160;<a href="javascript:void(0);" onclick="javascript: window.open('/scielo.php?script=sci_nlinks&ref=2281745&pid=S0255-6952200900020000800021&lng=','','width=640,height=500,resizable=yes,scrollbars=1,menubar=yes,');">Links</a>&#160;]<!-- end-ref --> ]]></body>
<back>
<ref-list>
<ref id="B1">
<label>1</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Chow]]></surname>
<given-names><![CDATA[CL]]></given-names>
</name>
<name>
<surname><![CDATA[Yu]]></surname>
<given-names><![CDATA[LG]]></given-names>
</name>
<name>
<surname><![CDATA[Demeri]]></surname>
<given-names><![CDATA[MY]]></given-names>
</name>
</person-group>
<source><![CDATA[J. Eng. Mater. Technol.]]></source>
<year>1997</year>
<volume>119</volume>
<numero>4</numero>
<issue>4</issue>
<page-range>346-353</page-range></nlm-citation>
</ref>
<ref id="B2">
<label>2</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Wilson]]></surname>
<given-names><![CDATA[D]]></given-names>
</name>
</person-group>
<source><![CDATA[J. Mech. Work Technol.]]></source>
<year>1988</year>
<volume>16</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>257-277</page-range></nlm-citation>
</ref>
<ref id="B3">
<label>3</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Jahromi]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Nazarboland]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
<name>
<surname><![CDATA[Mansouri]]></surname>
<given-names><![CDATA[E]]></given-names>
</name>
<name>
<surname><![CDATA[Abbasi]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
</person-group>
<source><![CDATA[Iran J. Sci. Technol. B]]></source>
<year>2006</year>
<volume>30</volume>
<numero>B3</numero>
<issue>B3</issue>
<page-range>377-385</page-range></nlm-citation>
</ref>
<ref id="B4">
<label>4</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Gedney]]></surname>
<given-names><![CDATA[R]]></given-names>
</name>
</person-group>
<source><![CDATA[Adv. Mater. Process.]]></source>
<year>2002</year>
<volume>160</volume>
<numero>8</numero>
<issue>8</issue>
<page-range>33-36</page-range></nlm-citation>
</ref>
<ref id="B5">
<label>5</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Wagoner]]></surname>
<given-names><![CDATA[RH]]></given-names>
</name>
<name>
<surname><![CDATA[Wang]]></surname>
<given-names><![CDATA[W]]></given-names>
</name>
<name>
<surname><![CDATA[Sriram]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
</person-group>
<source><![CDATA[J. Mater. Process. Technol.]]></source>
<year>1994</year>
<volume>45</volume>
<numero>1-4</numero>
<issue>1-4</issue>
<page-range>13-18</page-range></nlm-citation>
</ref>
<ref id="B6">
<label>6</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Gedney]]></surname>
<given-names><![CDATA[R]]></given-names>
</name>
</person-group>
<source><![CDATA[Qual]]></source>
<year>2005</year>
<volume>44</volume>
<numero>1</numero>
<issue>1</issue>
<page-range>46-54</page-range></nlm-citation>
</ref>
<ref id="B7">
<label>7</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Miles]]></surname>
<given-names><![CDATA[MP]]></given-names>
</name>
<name>
<surname><![CDATA[Siles]]></surname>
<given-names><![CDATA[JL]]></given-names>
</name>
<name>
<surname><![CDATA[Wagoner]]></surname>
<given-names><![CDATA[RH]]></given-names>
</name>
<name>
<surname><![CDATA[Narasimhan]]></surname>
<given-names><![CDATA[K]]></given-names>
</name>
</person-group>
<source><![CDATA[Metall. Trans. A]]></source>
<year>1993</year>
<volume>24A</volume>
<numero>5</numero>
<issue>5</issue>
<page-range>1143-1151</page-range></nlm-citation>
</ref>
<ref id="B8">
<label>8</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Demeri]]></surname>
<given-names><![CDATA[MY]]></given-names>
</name>
</person-group>
<source><![CDATA[J. Appl. Metalwork.]]></source>
<year>1983</year>
<volume>2</volume>
<numero>4</numero>
<issue>4</issue>
<page-range>288-292</page-range></nlm-citation>
</ref>
<ref id="B9">
<label>9</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Hecker]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
</person-group>
<source><![CDATA[Met. Eng. Quart.]]></source>
<year>1974</year>
<volume>14</volume>
<numero>4</numero>
<issue>4</issue>
<page-range>30- 36</page-range></nlm-citation>
</ref>
<ref id="B10">
<label>10</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Ghosh]]></surname>
<given-names><![CDATA[A.K]]></given-names>
</name>
</person-group>
<source><![CDATA[Met. Eng. Quart.]]></source>
<year>1975</year>
<volume>15</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>53-64</page-range></nlm-citation>
</ref>
<ref id="B11">
<label>11</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Keeler]]></surname>
<given-names><![CDATA[SP]]></given-names>
</name>
<name>
<surname><![CDATA[Backofen]]></surname>
<given-names><![CDATA[WA]]></given-names>
</name>
</person-group>
<source><![CDATA[ASM Trans. Quart.]]></source>
<year>1964</year>
<volume>56</volume>
<numero>1</numero>
<issue>1</issue>
<page-range>25-48</page-range></nlm-citation>
</ref>
<ref id="B12">
<label>12</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Goodwin]]></surname>
<given-names><![CDATA[GM]]></given-names>
</name>
</person-group>
<source><![CDATA[Application of Strain Analysis to Sheet-Metal Forming Problems in the Press Shop]]></source>
<year>1968</year>
<page-range>380-387</page-range><publisher-name><![CDATA[SAE Technical]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B13">
<label>13</label><nlm-citation citation-type="confpro">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Hecker]]></surname>
<given-names><![CDATA[SS]]></given-names>
</name>
</person-group>
<article-title xml:lang="en"><![CDATA[A Simple Forming Limit Curve Technique and Results on Aluminum Alloys]]></article-title>
<source><![CDATA[]]></source>
<year></year>
<conf-name><![CDATA[7th Biennial Congress of the International Deep Drawing Research GroupInternational Deep Drawing Research Group IDDRG]]></conf-name>
<conf-date>1972</conf-date>
<conf-loc>Amsterdam The Netherlands</conf-loc>
<page-range>5.1-5.8</page-range></nlm-citation>
</ref>
<ref id="B14">
<label>14</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Marciniak]]></surname>
<given-names><![CDATA[Z]]></given-names>
</name>
<name>
<surname><![CDATA[Kuczynski]]></surname>
<given-names><![CDATA[K]]></given-names>
</name>
</person-group>
<source><![CDATA[Int. J. Mech. Sci.]]></source>
<year>1967</year>
<volume>9</volume>
<numero>9</numero>
<issue>9</issue>
<page-range>609-620</page-range></nlm-citation>
</ref>
<ref id="B15">
<label>15</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Tadros]]></surname>
<given-names><![CDATA[A]]></given-names>
</name>
<name>
<surname><![CDATA[Mellor]]></surname>
<given-names><![CDATA[P]]></given-names>
</name>
</person-group>
<source><![CDATA[Int. J. Mech. Sci.]]></source>
<year>1978</year>
<volume>20</volume>
<numero>2</numero>
<issue>2</issue>
<page-range>121-134</page-range></nlm-citation>
</ref>
<ref id="B16">
<label>16</label><nlm-citation citation-type="book">
<source><![CDATA[ASM Handbook, vol. 2: Properties and Selection: Nonferrous Alloys and Pure Metals]]></source>
<year>1988</year>
<edition>9th</edition>
<page-range>65-66</page-range><publisher-loc><![CDATA[Ohio ]]></publisher-loc>
<publisher-name><![CDATA[ASM International]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B17">
<label>17</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[King]]></surname>
<given-names><![CDATA[F]]></given-names>
</name>
</person-group>
<source><![CDATA[El Aluminio y sus Aleaciones]]></source>
<year>1992</year>
<edition>1ra</edition>
<page-range>81-94</page-range><publisher-loc><![CDATA[^eD.F D.F]]></publisher-loc>
<publisher-name><![CDATA[Limusa, Grupo Noriega Editores]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B18">
<label>18</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Kalpakjian]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
<name>
<surname><![CDATA[Schmid]]></surname>
<given-names><![CDATA[S]]></given-names>
</name>
</person-group>
<source><![CDATA[Manufacturing Engineering and Technology]]></source>
<year>2002</year>
<edition>4th</edition><edition>New Jersey</edition>
<page-range>404-407</page-range><publisher-name><![CDATA[Prentice-Hall, Inc]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B19">
<label>19</label><nlm-citation citation-type="book">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Davis]]></surname>
<given-names><![CDATA[JR]]></given-names>
</name>
<name>
<surname><![CDATA[Semiatin]]></surname>
<given-names><![CDATA[SL]]></given-names>
</name>
</person-group>
<source><![CDATA[ASM Handbook, vol. 14: Forming and Forging]]></source>
<year>1988</year>
<edition>9th</edition>
<page-range>877-899</page-range><publisher-loc><![CDATA[Ohio ]]></publisher-loc>
<publisher-name><![CDATA[ASM International]]></publisher-name>
</nlm-citation>
</ref>
<ref id="B20">
<label>20</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Spence]]></surname>
<given-names><![CDATA[AD]]></given-names>
</name>
<name>
<surname><![CDATA[Chan]]></surname>
<given-names><![CDATA[H-L]]></given-names>
</name>
<name>
<surname><![CDATA[Mitchell]]></surname>
<given-names><![CDATA[JP]]></given-names>
</name>
<name>
<surname><![CDATA[Capson]]></surname>
<given-names><![CDATA[DW]]></given-names>
</name>
</person-group>
<source><![CDATA[Comput.-Aided Des. Appl.]]></source>
<year>2005</year>
<volume>2</volume>
<numero>1-2</numero>
<issue>1-2</issue>
<page-range>135-144</page-range></nlm-citation>
</ref>
<ref id="B21">
<label>21</label><nlm-citation citation-type="journal">
<person-group person-group-type="author">
<name>
<surname><![CDATA[Hecker]]></surname>
<given-names><![CDATA[SS]]></given-names>
</name>
</person-group>
<source><![CDATA[Met. Eng. Quart]]></source>
<year>1973</year>
<volume>13</volume>
<numero>3</numero>
<issue>3</issue>
<page-range>42- 48</page-range></nlm-citation>
</ref>
</ref-list>
</back>
</article>
