
Galiasso Roberto(1), Riviere Sheila(2) y Verruschi Elisa(2)
(1)School of Chemical, Biological, and Materials Engineering, Oklahoma University, Norman, United States
(2)Departamento de Ingeniería Química UNEXPO Vicerrectorado Barquisimeto everruschi@gmail.com
Resumen: La industria petroquímica nacional tiene interés por el negocio de las olefinas debido a la disponibilidad de materia prima, ganancias que duplican al sector petrolero y el valor agregado que se añade a los mismos. En el estudio, evaluaciones o diseño de estos procesos se encuentran las reacciones rápidas, exotérmicas y con limitaciones en transferencia de masa y calor como la hidrogenación y oxidación, que requieren más que un estudio cinético, uno fluidodinámico para conocer las condiciones de operación adecuadas y el equipo de contacto favorable. Para ello se requiere de un prototipo en el cual se pueda simular experimentalmente los patrones de flujo comercial. Éste, es dimensionado considerando fases de: ingeniería conceptual, básica y de detalle, obteniendo un equipo versátil, que aborda diferentes procesos, con diferentes: empaques catalíticos, sistemas gas-líquido, tiempos de residencia y relación molar, ofreciendo cortos tiempos de residencia, facilidad de contacto gas-liquido-sólido y bajos costos de mantenimiento. También trabajara en dos modos: co-corriente descendente y ascendente y se realizarán mediciones de hold-up: gas, líquido estático y dinámico, dispersión radial y axial y transferencia de masa. El prototipo innovará en el desarrollo de nuevos empaques estructurados, sus efectos y correlaciones para el escalamiento de resultados fluidodinámicos.
Palabras Clave: Evaluación Fluidodinámica/ Diseño de Procesos/ Prototipo en Frío/ Conceptualización.
Abstracts: The national petroquemical industry has an interest for the business of the olefins due to the availability of the raw material, profits that double the petroleum sector and the aggregated value that adds to them. On the study, evaluation, and design of these processes are found the fast, exothermic, and with limitations on heat and mass transfer reactions like the hydrogenation and oxidation, which require more than a kinetic study, a fluid dynamic one to find out the adequate operation conditions and the favorable contact equipment. For that, a prototype is required on which it could be experimentally simulated the patterns of the commercial flow. The dimensions of this prototype take into consideration phases of: conceptual, basic, and detail engineering, obtaining a versatile equipment, which approaches different processes, with different: catalytic packaging, gas-liquid systems, times of residency, and molar relation, offering short times of residency, easiness of gas-liquid-solid contact, and low maintenance costs. It would also work in two modes: descending and ascending co-streams, and hold-up measurements would be performed of: gas, static and dynamic liquid, radial and axial dispersion, and mass transfer. The prototype would innovate in the development of new structured packages, its effects and correlations for the escalating of the dynamic fluid results.
Key words: Evaluation Fluidodynamics/ Design of Processes/ Cold Prototype/ Planning.
I. INTRODUCCIÓN
La industria química en general se encuentra bajo múltiples presiones derivadas de una mayor competencia global, además de estrictas regulaciones ambientales y de seguridad. Para hacer frente a tales exigencias, es necesario modificar y optimizar los procesos tradicionales, además de diseñar nuevos, con el fin de hacerlos más eficientes mediante la reducción de costos de operación y el aumento en el rendimiento de las reacciones químicas. La industria petroquímica nacional no escapa de esta realidad y por ello requiere el desarrollo de tecnologías avanzadas para sus procesos. Uno de los xmás importante, implica la produccion de olefinas por medio del proceso de hidrogenacion y el mejoramiento de productos orgánicos generados en la producción de biocombustible (p.e. oxidación de alcoholes, entre otros). Las reacciones que se llevan a cabo en estos procesos son rapidas, altamente exotermicas y están limitadas por la transferencia de masa y calor, razón por la cual se considera importante el diseño de reactores cataliticos que permitan controlar dichas transferencias. Como resultado de ésto, se diseña un prototipo de reactor de lecho fijo versátil en cuanto a empaques catalíticos, sistemas gas-líquido en condiciones de velocidades lineales, tiempos de residencia y relación molar gas-líquido, que permita estudios fluidodinamicos como: Hol-up líquido y gaseoso, dispersión axial y radial y mediciones de caída de presión, con modos de operación en co-corriente: ascendente y descendente, ofreciendo cortos tiempos de residencia, facilidad de contacto gas-liquido-solido y bajos costos de mantenimiento.
]]> Para los sistemas reactivos de interés se desarrollaran empaques catalíticos estructurados que afecten favorablemente los patrones de flujo permtiendo una dispersion radial y axial adecuada que aumente la transferencia de masa, ya que se asegura el mojado completo del área disponible para la reaccion química. Chander, et al. (2000), mencionan que el sentido de los flujos dentro del reactor pueden favorecer o no ciertas reacciones. El modo del flujo afecta la buena distribución radial y axial del líquido, modifica el hold-up líquido y puede o no generar zonas estacionarias con baja transferencia de masa y calor.El diseño del reactor se basa en el siguiente esquema: 1) ingeniería conceptual: en primer término la visualización, en donde se toman bases de diseño en funcion a las reacciones llevadas a cabo, las condiciones y modos de operación, los parámetros a medir y lo procesos actuales en la industria. Y en segundo término la conceptualización, fase en la cual se presenta el diagrama de bloque para la zona de alimentación, reacción y productos, posteriormente se definen que equipos periféricos como tanques, bombas y tuberías permitirán la puesta en marcha del prototipo. Además de esto, se crean los protocolos experimentales de medición localizando los puntos precisos para realizar dichas pruebas que seran controladas por la instrumentacion respectiva. 2) ingeniería básica, en esta fase se seleccionan los equipos perifericos y de control basados en los criterios de diseño y en el protocolo experimental. La parte central es el dimensionamiento del reactor, columna empacada de múltiples lechos, adoptando un diámetro que permite la instalación y remoción del empaque en forma rápida. Adicionalmete, se especifica la localización y los requerimientos de servicios para la instalación del equipo en el espacio disponible. 3) ingeniería de detalle, en esta fase, el contacto con los proveedores permite revisar las especificaciones de los equipos basados en la disponibilidad y rango de operación para la escala seleccionada, y a su vez corregir los diagramas preliminares usando criterios de seguridad, flexibilidad de operación (posibles expansiones y otros usos futuros) y de identificación estándares (colores).
El diseño y especificaciones de los equipos principales, secundarios, especiales y de control del prototipo permiten simular la fluidodinámica de la reacción de hidrogenación selectiva de diolefinas, para diferentes modos de operación, tipos de empaques y relación molar gas-liquido, ampliando su aplicación a cualquier tipo de reacción rápida y altamente exotérmica, que requiera de dichos estudios para aumentar la eficiencia del sistema involucrado.
En la secuencia del artículo, se abordarán los métodos y materiales empleados para llevar a cabo el diseño del prototipo, se expondrán los resultados pertinentes a los objetivos de estudio, luego se interpretarán y analizarán los mismos, para finalmente concluir acerca de los argumentos que soportan los resultados.
II. DESARROLLO
1. Metodología
1.1. Recursos
La ejecución de este proyecto requirió del uso de recursos humanos, computacionales, materiales y económicos que se listan a continuación:
1.2 Recursos Computacionales
Herramientas computacionales tales como hoja de cálculo, el simulador de procesos en estado estacionario y herramientas para resolver sistemas de ecuaciones para realizar los cálculos de diseño y especificación de equipos. El simulador TBR MASS TRANSFER, para la estimación de valores relacionados con la Hidrogenación Selectiva de Diolefinas a nivel industrial y herramientas de diseño de diagramas para la elaboración de diagramas de flujo, de instrumentación y tubería.
]]> 1.3. Recursos EconómicosLa Investigación fue financiada bajo el Proyecto De Investigación Libre Nº. F12005000202 titulado: “EVALUACIÓN FLUIDODINÁMICA DE REACTORES FLUIDIZADOS Y REACTORES TRICKLE BED, EN EL ÁREA DE PETRÓLEO” por el FONACIT en colaboración con la UNEXPO V/R Barquisimeto.
2. MÉTODOS
El diseño del prototipo se realizó en tres etapas: Diseño Conceptual, Ingeniería Básica e Ingeniería de Detalle.
Visualización:
Se define el tipo de reactor a diseñar, en base a los sistemas gas-líquido (alimentación al reactor) a estudiar, y de las semejanzas con la carga de alimentación al proceso industrial. Posteriormete se definen los modos de operación y las propiedades fluidodinámicas a medir en el prototipo.
Conceptualización:
En esta fase se realizan los diagramas preliminares de bloque y de flujo del proceso, se definen: los métodos de medición de propiedades fluidodinámicas, los componentes químicos de la fase líquida y gaseosa dependiendo del sistema y propiedad fluidodinámica a estudiar, los accesorios, instrumentos y equipos necesarios para realizar cada evaluación fluidodinámica.
2.1.Definición de las Condiciones de Operación:
» Definir el rango de presiones y de temperatura en la columna en base a la caída de presión producida por el plato distribuidor y a las condiciones atmosféricas del laboratorio, respectivamente.
]]> » Determinación de rango caudales de líquido: El rango del caudal se determina en funcion al requerido para simular la velocidad lineal industrial de líquido y al requerido para simular el tiempo espacial industrial de líquido» Determinación del rango caudales de gas: El rango del caudal de gas se determina mediante una simulación en PRO II, tomando en cuenta el rango de relaciones molares gas-líquido (RG/L) en base al equilibrio líquido-vapor que debe establecerse a las condiciones de operación industriales de Hidrogenación de Diolefinas.
2.3 Dimensionamiento de Equipos Principales
Columna de Reacción:
» Se define la relación longitud-diámetro en un rango de 1 a 3 (valores comúnmente usados a nivel de laboratorio).
» Se define el diámetro del prototipo de manera que sea fácil de construir y manipular en base a la relación longituddiámetro previamente elegida.
» Se calcula la altura total de cada lecho, en base a la geometría y número de lechos.
Plato Distribuidor:
» Definir la Configuración Geométrica de los puntos de alimentación, dado que determinar la configuración óptima es un proceso de ensayo y error experimental, se elige un arreglo (cuadrado, triangular, u otro) empíricamente o en base a un antecedente.
» Determinar la distribución óptima de los puntos de alimentación (Feed Points, FP), en base a la Configuración y número de FP elegidos considerando el fenómeno de expansión cónica que sufre un fluido al salir un orificio o chimenea.
]]> » Calcular el diámetro de los orificios de líquido empleando la ecuación de Navier-Stokes, y el diámetro de las chimeneas de por medio del modelo para fluidos compresibles isotérmicos de Dodge.2.4 Dimensionamiento de Equipos Auxiliares
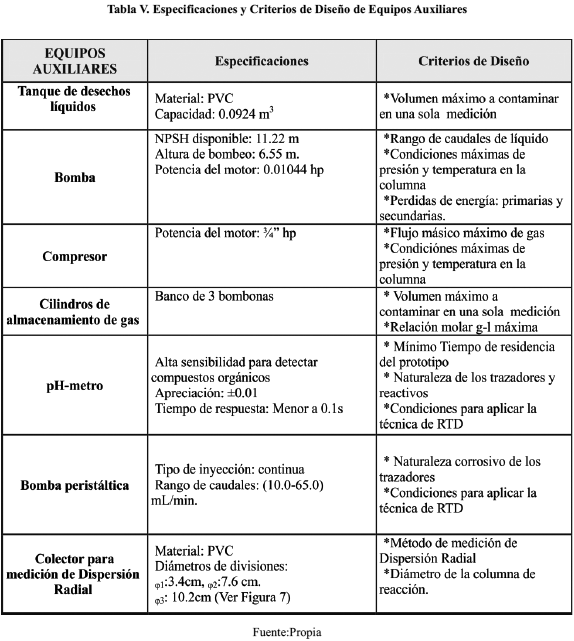
Bomba de alimentación de líquido:
La potencia de la bomba se determina tomando en cuenta el diámetro de la tubería de alimentación, las velocidades de liquido, perdidas de energía y caída de presión, suponiendo una eficiencia del 60 %
Compresor:
Determinar la potencia requerida en base al flujo másico máximo de aire y la carga adiabática.
Tanques:
Calcular el volumen de almacenamiento de líquido en base al número y volumen a contaminar en cada medición donde se contamine la fase líquida.
Banco de bombonas:
Determinar el número mínimo de bombonas que garanticen el suministro continuo de gas durante la medición que represente el mayor consumo másico en base a la masa contenida en cada unidad.
]]> pH-metro:Definir la sensible de detección, apreciación y tiempo de respuesta del instrumento en base a su función dentro del prototipo.
Bomba Dosificadora de Trazador:
Seleccionar la bomba en base al caudal de inyección, modo de inyección (continua o pulso) y naturaleza corrosiva del trazador.
Colector de Dispersión Radial
En base al modelo de colector para medición de dispersión radial propuesto por Marcandelli [14], se determinan el radio de las paredes divisorias del colector de manera que cada zona posea la misma área.
Esta última fase de diseño involucra la elaboración de las hojas de especificaciones de equipos, la descripción de proceso y PDF final, el PID, los isométricos de la planta y la elaboración de manuales de pruebas de fuga, arranque, medición y parada. [16].
III. RESULTADOS
Considerando que el objetivo general del proyecto es Diseñar un Prototipo de Reactor de Lecho Fijo, para la evaluación fluidodinámica de reacciones complejas tales como la Hidrogenación Selectiva de Diolefinas, el primer paso de la etapa de visualización consiste en definir las expectativas que tiene que satisfacer el equipo a diseñar (Ver Tabla I). Para ello se realizó un análisis de las reacciones químicas que ocurren en la hidrogenación selectiva de diolefinas, las tecnologías existentes de reactores comerciales para dicho proceso, las características del empaque catalítico propuesto [7] y de las condiciones de operacion (presión, temperatura, y concentraciones).
Conceptualización:
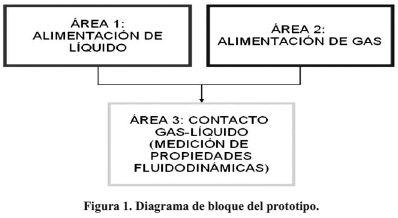
Inicialmente se define un diagrama de bloque para la zona de alimentación de gas, líquido y de reacción (Figura 1). A partir de allí se analizan las diferentes opciones en cada una de las zonas tomando en cuenta el tipo de fluido y los flujos a manejar, y se define un diagrama de flujo preliminar, que no incluye las válvulas y equipos de medida mostrados en necesarios (ver Figura 2).

Definición de las Condiciones de Operación
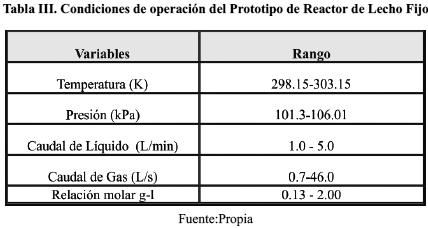
El análisis del proceso comercial indica que la simulación experimental debe centrarse sólo en el reactor, ya que es donde ocurre el cambio de composición de los fluidos, dejando de lado todas las demás operaciones unitarias en el diseño del modelo en frío. Estas últimas deben ser adaptadas a las necesidades de la escala, con el criterio de proveer al reactor con las mismas condiciones de flujo que el sistema comercial. Pero como esta tecnología está en fase de desarrollo, se pretende que el prototipo diseñado sea un equipo versátil capaz de simular las condiciones de flujo y de tiempo de residencia a diferentes escalas, tales como se muestran en la siguiente Tabla.
Dimensionamiento de Equipos Principales
]]> A partir de la ingeniería conceptual (flujos y equipos necesarios en cada punto del diagrama) se procede a realizar la ingeniería básica, ésta consistió en la definición y selección de los equipos principales y auxiliares para que el prototipo opere para los fines que se diseñó. Ver Tabla IV y V. 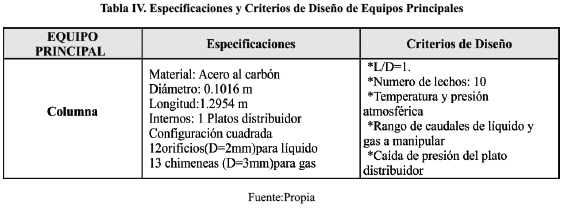
Dimensionamiento de Equipos Auxiliares
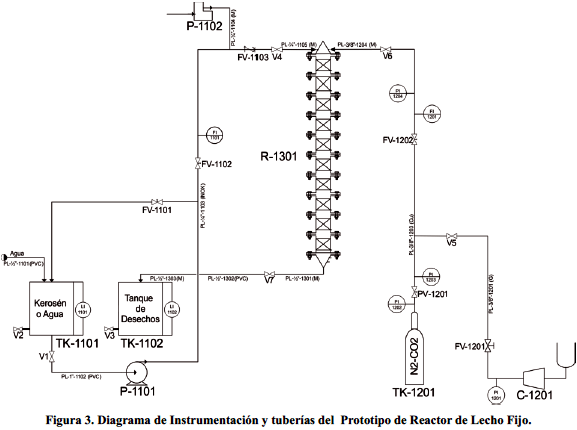
Una vez seleccionadas las bombas, el compresor, las válvulas e instrumentos necesarios se procede a desarrollar las hojas de especificaciones para su adquisición y Diagrama de Instrumentación y tubería (Ver Figura 3), etapa en el cual se realizó contacto con los proveedores para revisar las especificaciones basadas en la disponibilidad y rango de operación para la escala seleccionada.
IV. DISCUSIÓN DE RESULTADOS
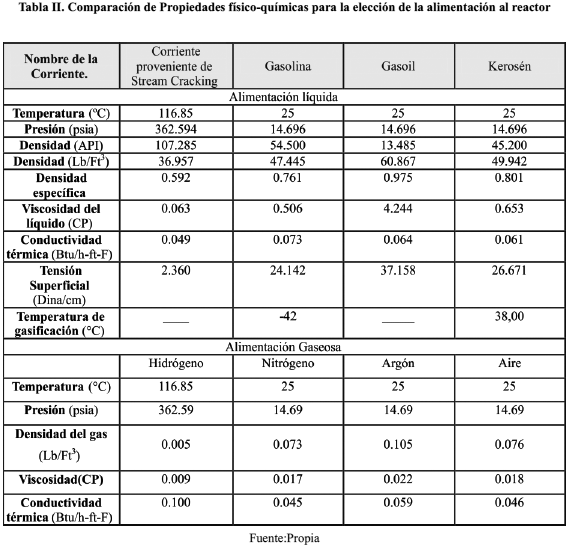
Visualización: Se realizó un análisis de las reacciones químicas que ocurren en la hidrogenación selectiva de diolefinas, las tecnologías existentes de reactor (comerciales) para dicho proceso, las características del empaque catalítico propuesto y de las condiciones de empleo (presión, temperatura, y concentraciones). La Tabla I resume las características generales de un nuevo proceso de hidrogenación selectiva, tomado de trabajos anteriores [4]. Dado a que los estudios sobre la utilización de empaques catalíticos en combinación con un solvente selectivo arrojan que la transferencia de masa esta controlada por la resistencia líquido-sólido, se definió que la primera fase del desarrollo debía centrarse en el estudio del efecto del tipo de empaque en el “contacto” líquido-sólido, que es promovido en su mayoría por el empaque y el patrón de flujo desarrollado, asi como en el reactor, ya que es donde ocurre el cambio de composición, dejando de lado todas las demás operaciones unitarias en el diseño del modelo en frío . El segundo punto fue el análisis del cambio de escala (scaling- down), necesario para simular la fluidodinámica en el laboratorio del posible reactor comercial. Estas últimas deben ser adaptadas a las necesidades de la escala, con el criterio de proveer al reactor con las mismas condiciones de flujo que el sistema comercial. El análisis comparativo de las correlaciones existentes para el holdup, la transferencia de masa y el grado de dispersión, indicó cuales de ellas se debían verificar y desarrollar por su alto impacto en la performance del reactor [11]. Con el rango de condiciones de operación trabajados en el proceso comercial (ver Tabla III), se calcularon los equilibrios líquido vapor, usando el paquete de simulación SIMSCI/Pro II, manteniendo una mínima relación gas-líquido, es decir, mas del 40% del solvente debe estar en fase líquida. Se obtuvieron así las propiedades de las dos fases fluidas a las condiciones de operación (densidad, viscosidad, difusividad, conductividad térmica y tensión superficial). Con ellas se seleccionaron dos sistemas extremos de fluidos a emplear en el modelo en frío, Agua-Aire, debido al ser el sistema más económico y de fácil acceso y el sistema kerosén-Nitrógeno, debido a su similitud con el sistema comercial a modelar (Fase Liquida), de forma de tener un rango de las propiedades mencionadas.
Conceptualizacion: inicialmente se definió un diagrama de bloque para la zona de alimentación, la de reacción, y la de separación de productos (Figura 2). A partir de allí se analizaron las diferentes opciones en cada una de las zonas tomando en cuenta el tipo de fluido y los flujos a manejar, y se definió un diagrama de flujo preliminar, que no incluía las válvulas y equipos de medida necesarios (ver Figura 3). Luego se procedió a realizar un balance de masa punto a punto a lo largo del esquema de procesos con los dos conjuntos de fluidos definidos anteriormente. Esto permitió establecer los flujos a manejar en cada punto, y los inventarios de gas y líquidos necesarios para realizar el plan experimental (basado en un diseño secuencial de experimentos a tres niveles). Se definieron los tanques de almacenaje y de productos, y las bombonas de gas, basados en la capacidad de reaprovisionamiento de los mismos a nivel nacional, y de acuerdo con el presupuesto disponible.
Una vez que se definió el esquema se procedió a analizar el arranque, las medidas experimentales y las paradas de la unidad, para verificar que las conexiones, derivaciones y puntos de medida permitieran dichas operaciones con el mínimo tiempo muerto, la menor generación de productos contaminados, y la menor perturbación de la fluidodinámica durante la medida experimental. El protocolo experimental ayudó a reducir los volúmenes muertos que afectan las medidas de dispersión, y a redefinir la localización de los puntos de medición y control que se hicieron en la próxima fase. También generó las bases para el diseño mecánico y para la isometría de la planta.
]]> INGENIERÍA BÁSICAEsta fase se basa en la definición y selección de los equipos rotativos, válvulas y tuberías convencionales basados en los criterios de diseño y en el protocolo experimental. La selección del tipo de válvulas se hizo en base a los flujos y tipo de acción a presiones entre 1 y 5 atm. Se definió una bomba centrifuga de una sola etapa para la alimentación de los líquidos. Se calculo el cabezal de descarga tomando en cuenta la altura de entrada al reactor más la perdida de carga en el plato distribuidor y en los lechos. También se seleccionó la bomba para la inyección del trazador en las pruebas de dispersión axial. Se optó por una bomba peristáltica ya que maneja fluidos altamente corrosivos, con inyección continua y bajos caudales de líquido. Tiene un sistema antiderrames y es de fácil mantenimiento. El compresor de aire fue diseñado calculando los flujos y las presiones a usar en el equipo. Se identificó que lo requerimientos se ajustaban a equipos comerciales.
La parte central fue el dimensionamiento del reactor y de los equipos especiales (plato de distribución y toma de muestra), así como la elaboración de un diagrama de flujo y control (Figura 2). Para el reactor (columna empacada de múltiples lechos) se adoptó un diámetro que permitiera la instalación y remoción del empaque en forma rápida, se estableció que la longitud unitaria de cada empaque sería, como mínimo, igual diámetro del empaque para respetar los criterios industriales de mínimo cortocircuito del flujo cuando hay pobre distribución radial. Los resultados de la simulación mencionada en la ingeniería conceptual, que definió flujos y tiempos de residencia, permitieron obtener el número de etapas a emplear (lechos) para lograr las condiciones mencionadas en la Tabla IV. Se verificó que el diseño del lecho, a relación L/D variable, tenga dimensiones tales que puede ser instalado en un laboratorio convencional.
La ingeniería básica del plato distribuidor fue hecha en base a un programa de cálculo que emplea dos correlaciones desarrolladas previamente [17]. El programa determina las secciones libres en base a dichas correlaciones de pérdida de carga fijando un valor mínimo y máximo del régimen spray que tenga un sello líquido entre 3 a 6 cm de alto. Se demostró que reactor requiere como mínimo cuatro platos para operar en todo el rango de flujos. El programa calcula el diámetro de los agujeros de gas y líquido, a número de agujeros fijo, en una disposición triangular.
El diseño del tamaño y forma de la toma de muestra radial y axial se basó en la necesidad de recoger una muestra representativa (capacidad de análisis de trazador o de masa de líquido) para los flujos extremos a emplear. El sistema diseñado es de isopresiones, es decir no modifica la presión en el punto de toma de muestra a fin de que no haya cambios locales en el patrón de flujos.
INGENIERÍA DE DETALLE
Una vez seleccionadas las bombas, el compresor, las válvulas e instrumentos se procedieron a desarrollar las hojas de especificaciones para su adquisición. En este punto, el contacto con los proveedores permitió revisar las especificaciones basados en la disponibilidad y rango de operación para la escala seleccionada. De igual forma se seleccionó el diámetro de la tubería que minimice el volumen muerto. Debido a los bajos caudales de líquido a manejar y usando el criterio de velocidad de 0.1m/s, se seleccionaron tuberías de un diámetro nominal de 0.6 mm. La tubería de gas fue especifica tomando en cuenta la relación gas-líquido en sus valores extremos (1 a 23 l/m), y para velocidades lineales de gas de 0.1 m/s, se seleccionaron tuberías de diámetro nominal 9.52 mm. El espesor de la tubería (Schedule) fue seleccionado en función de la presión de operación y la disponibilidad comercial. La longitud de las tuberías fue calculada en base a un diagrama isométrico preliminar. Este diagrama fue elaborado teniendo en cuenta las base de diseño y la disposición en el espacio del laboratorio. El diagrama preliminar fue revisado usando criterios de seguridad intrínseca, flexibilidad de operación (posibles expansiones y otros usos futuros) y de identificación estándares (colores). De igual forma los tanques principales y auxiliares, y sus soportes fueron diseñados y conectados al reactor tomando en cuenta criterios de operabilidad, tráfico y seguridad en el área. Para su construcción se elaboraron las hojas de especificaciones acompañadas por planos de detalles, con las vistas necesarias según las normas API 750 [18], correspondientes. Aquí también se respetaron los criterios de seguridad: mínimo inventario de material inflamable por unidad de área, con rejillas de recolección y lavado de derrames en el piso, con ventilación forzada en el área, y se dispusieron fuera del paso del personal. Los gases (banco de tubos) se instalaron fuera del laboratorio en casetas especiales, sujetos según normas de laboratorio y con controladores de flujos solo accesibles a los operadores. Los controles y medidores de flujos y de presión, toma eléctrica y elementos de acción manual (válvulas, accionadotes eléctricos) de la planta fueron integrados en un panel central, único punto de acción de la planta. Este panel fue diseñado para cuatro zonas: a) control de flujo y presiones, b) lectura de flujos c) acciones eléctricas, d) acciones generales y auxiliares. La operación esta prevista para que una persona parada en frente del panel pueda controlar la unidad, y los accesos de las tuberías y conductores solo ocurren por detrás del panel, con una isometría que respeta el acceso y el mantenimiento de los elementos instalados y evita errores involuntarios de operación.
Se diseñaron los soportes del reactor y de la bomba, y se elaboraron lo planos de construcción con vistas según normas API 750 [18]. Toda la información y los gases y líquidos, entran y salen del modulo de reactor por la parte superior a través de un único sistema de tuberías rígidas elevadas (“pipe rack”). Dichas tuberías y señales se conectan al equipo mediante uniones flexibles.
La ingeniería de detalle generó el conjunto de planos apropiados para que un taller especializado en micromecánica y microsoldadura construya los equipos no comerciales. También generó las hojas de especificación de los equipos y tuberías comerciales.
V. CONCLUSIONES
]]> Se diseñó un Prototipo de un Reactor en frío para el estudio fluido dinámico de empaques catalíticos estructurados en lecho fijo. Dicho modelo permitirá la obtención de las correlaciones necesarias para simular reactor operando con empaques catalíticos con reacciones rápidas y muy exotérmicas, como la hidrogenación selectiva de diolefinas.El prototipo permite operar con diferente tipos de empaques (estructurados o no) y diferentes fluidos para realizar estimaciones de las constantes de transferencia de masa y las condiciones e mezclado.
El diseño y especificación de los equipos principales del prototipo permite simular la fluidodinámica de la reacción de hidrogenación de diolefinas, para diferentes escalas desde el laboratorio a la comercial.
El prototipo permite la prueba de nuevos tipos de empaques, caracterización en cuanto a la geometría y disposición y la selección de los existentes, mediante mediciones de hold-up (gas, líquido estático y dinámico) y dispersión radial, axial así como la transferencia de masa.
El prototipo desarrollado cumple con las normas diseño y de seguridad.
VI. REFERENCIAS
1) Corporación Petroquímica de Venezuela, PEQUIVEN, “Planes y Proyectos 2006-2012”. (2006), 29-32 y 43. [ Links ]
2) Matar. S., et al.“Chemistry of Petrochemical Process”, Second Edition. Texas. Gulf Publishing Company. 1994, 91-101. [ Links ]
3) Dolan D, et al. “Industrial performance of advanced Palladium catalyst for liquid phase hydrogenation of diolefins” NPRA Meeting New Orleans, 2001, paper AM- 01-51. [ Links ]
4) Galiasso T. R, et al. “Proceso y catalizador para la hidrogenación selectiva de diolefinas en presencia de olefinas y compuestos de azufre”. Resultados no publicados (1997). Solicitud de patente Venezolana # 27.342 (oct 2003) [ Links ]
5) Chander, et al. “Hydrodinamic characteristic of cocurrent upflow and downflow of gas and liquid in a Fixed Bed Reactor”. Fuel 80, 2000, 1043-1053. [ Links ]
6) Judzis, A. et al. “Start up the first CDHDS unit at Motiva ‘s Port Arthur TX refinery, NPRA meeting New Orleans, 2001, paper AM-01-11. [ Links ]
7) Bravo, J.L., et al. “Mass transfer in gauze packings”. Hydrocarbon Processing 64, 1985, 91–105. [ Links ]
8) Olujic, Z., et al. “Stretching the capacity of structured packings”. Ind. Eng. Chem. Res.40, 2001, 6172-6180. [ Links ]
9) Frank, M. J. W., Kuipers , J. A. M. y otros. “The Performance of structured Packings in trickle-bed reactors”. Transactions of the Institution of Chemical Engineers. Part A, 77, 1999. [ Links ]
10) SPIEGEL, L. y W. Meier, Inst. Chem. Engrs. Symp. 104, Brighton, Septiembre (1987). [ Links ]
11) Hernández J., et al. “Modelaje De Una Reacción Química Con Transferencia De Masa En Un Reactor Trickle Bed Con Empaques Estructurados”, Trabajo especial (no publicado). Universidad Nacional Experimental Politécnica,“Antonio José de Sucre”, Departamento de Ingeniería Química. Barquisimeto, Venezuela (2005). [ Links ]
12) Dudukovic, M., et al. “Multiphase catalytic reactors: A perspective on current knowledge and future trends”. Catalysis Reviews, 44(1), 2002, 123-246. [ Links ]
13) Stegeman, Dick, et al. “Residence time distribution in the liquid Phase in a cocurrent gas –liquid Trickle Bed Reactor.” Ind. Eng. Chem. Res. 35, 1996, 378-385. [ Links ]
14) Marcandelli C., et al. “Liquid Distribution in Trickle-Bed Reactor”.Oil & Gas Science and Technology, 2000, 55 , 4, 407-415. [ Links ]
15) Levenspiel , O.“Ingeniería de las Reacciones Químicas”, Tercera Edición. Mexico, Editorial Limusa-Wiley, 2004. [ Links ]
16) Suwanprasop. S., “Wet catalytic oxidation of phenol on fixed bed of active carbon”. Laboratorio de Ingeniería Química. INP Toulouse, Tolouse, Francia ,2005. [ Links ]
17) Cañamero, K., et al. “Diseño y operación de un plato distribuidor gas-líquido en co-corriente descendente”, Trabajo especial (no publicado). Universidad Nacional Experimental Politécnica ,“Antonio José de Sucre”, Departamento de Ingeniería Química. Barquisimeto, 2003. [ Links ]
18) API. Gestión de riesgos en procesos. (traducción de la guía de práctica recomendada API-750). Primera edición, España, Enero 1990. [ Links ] ]]>