
Guillermo Urriolagoitia-Sosa*, Mario Guerrero-Rivera, Beatriz Romero-Ángeles, Luis Héctor Hernández-Gómez, Christopher René Torres-San Miguel, Guillermo Urriolagoitia-Calderón
Unidad Adolfo López Mateos Zacatenco, Escuela Superior de Ingeniería Mecánica y Eléctrica, Sección de Estudios de Posgrado e Investigación, Instituto Politécnico Nacional. Edif. 5, 2do. Piso, Col. Lindavista, C. P. 07738, México D.F. *guiurri@hotmail.com
Abstract
This paper presents results for the establishment of criteria in the design of manufacturing tools by means of cold conformation of mechanical components made of stainless steel type 304. In addition values of hardness acquired by these pieces when they are obtained by cold working are reported. The results presented correspond to the performance of the designed tools and to the manufacture of self-propelling mechanical components. The starting point for the development of this work was to apply design criteria of tools for conformation in cold steels. It is important to keep in mind, that this type of steel increases its hardness when it is worn out in cold, this impedes the manufacture of components in series.
Key words: stainless steel, shaped in cold, mechanical design, hardness, manufacture.
Metodología para la manufactura de componentes en acero inoxidable 304 mediante el proceso de conformación en frío
Resumen
En este trabajo se presentan los resultados obtenidos para el establecimiento de los criterios en el diseño de herramientas para la manufactura, mediante la conformación en frío, de elementos mecánicos en acero inoxidable tipo 304. Además, se reportan los valores de dureza que adquieren estas piezas cuando se obtienen por trabajo en frío. Los resultados que se muestran corresponden al rendimiento de herramientas previamente diseñadas y a la manufactura de elementos mecánicos automotrices. El punto de partida para el desarrollo de este trabajo fue la aplicación de criterios de diseño de herramientas que se emplean para la conformación en frío de aceros al Carbón. Como antecedente, este tipo de acero incrementa su dureza cuando es trabajado en frío, lo cual dificulta la fabricación de componentes en serie.
Palabras clave: acero inoxidable, conformado en frío, diseño mecánico, dureza, manufactura.
]]> Recibido el 15 de Mayo de 2011En forma revisada el 16 Julio de 2012
Introducción
Los aceros austeníticos inoxidables, como el tipo 304 (Cromo-Níquel), son esencialmente no magnéticos en la condición de recocido y no es posible endurecerlos por medio de tratamiento térmico. El contenido total de Níquel y Cromo es de por lo menos 23% y se pueden trabajar en caliente o en frío cuando se consideran ciertas precauciones. Como el trabajo en caliente puede realizarse en servicio intermitente considerando una temperatura máxima de 871°C y hasta 926°C para trabajo continuo. Así como, pueden ser maquinados con velocidades de entre 40 a 85 pies/min, ya que tienden a endurecer por el trabajo en frío. Poseen excelente soldabilidad al utilizar electrodos tipo 308S. No son susceptibles a endurecer por medio de tratamiento térmico, ya que no incrementa su dureza y si disminuye o pierde sus capacidades anticorrosivas. La resistencia a la corrosión y tensión se incrementa por medio del trabajo en frío, sin embargo, este aumento en el material tiende a fragilizarlo, inducir esfuerzo residual en tensión y/o nuclear posible fallas. Este tipo de acero, se endurece fácilmente por deformación plástica con lo que se puede presentar el efecto Bauschiger (que es una condición de anisotropía y reblandecimiento del material) y facilitar la propagación de las grietas. El trabajo en frío desarrolla una amplia variedad de propiedades mecánicas, siendo en esta condición que el acero puede llegar a ser ligeramente magnético [1]. Son muy resistentes al impacto, lo cual dificulta la fabricación de componentes en serie, sobre todo cuando el grado de deformación es elevado [2]. El endurecimiento por deformación de los metales se debe a que en este proceso se introducen dislocaciones adicionales en su estructura. De esta manera se pueden obtener importantes incrementos en la resistencia del metal. Entre las ventajas que proporciona el endurecimiento por trabajo en frío se pueden mencionar las siguientes [3, 4]:
– El metal se puede endurecer y adquirir simultáneamente la forma final de la pieza.
– Es posible obtener piezas con tolerancias dimensiónales precisas y terminados superficiales excelentes.
– Algunos metales, como el acero inoxidable 304, que tiene una estructura HC, tienen un número limitado de sistemas de deslizamiento y a temperatura ambiente son más frágiles. Por lo que sólo es posible realizar un grado reducido de trabajo en frío.
– Este incremento de dureza causa la fragilización del material, perdiendo su ductibilidad y afectando el mecanismo de falla.
Planteamiento del trabajo de investigación
En este trabajo se presenta el diseño de una secuencia de fases para fabricar, mediante el proceso de conformación en frío, birlos de acero inoxidable tipo 304 y las características dimensionales de las piezas a desarrollar (Figura 1). Asimismo, se considera que las herramientas para la fabricación de estos componentes fueron diseñadas tratando de conseguir un máximo rendimiento durante el proceso de conformado de la pieza. Por último, se plantea obtener experimentalmente, mediante mediciones de dureza, la distribución de los esfuerzos de tensión en distintas secciones de los birlos conformados.
]]>
Influencia de las herramientas de conformación en la manufactura
El rendimiento mecánico de las herramientas influye no solamente en la capacidad de producción de las máquinas, sino también en la exactitud de las medidas y la calidad en la superficie de las piezas terminadas [5]. En la conformación de metales difíciles de trabajar, como es el caso de los aceros inoxidables, los costos de las herramientas pueden llegar a sobrepasar el 70% del total. De estas consideraciones se deriva la necesidad de estudiar el problema de las herramientas, considerando algunas medidas previamente determinadas, para realizar el mejor diseño, lo cual asegure, tanto las características geométricas de las piezas, como la exactitud de sus dimensiones. Así como, la obtención de una mayor duración de las mismas y consecuentemente la reducción de los costos de producción.
Esfuerzos sobre las herramientas para la conformación
Los esfuerzos que se desarrollan en un componente durante el recalcado y extrusión, dependen en gran manera del número de efectos parciales a los que esté sometida. La distribución de estos depende principalmente del grado de conformación en cada una de las fases de trabajo, además de la rapidez en la sucesión de las fases de trabajo, la precisión y el empleo de materiales de inicio [6]. Cada uno de los instrumentos de trabajo está expuesto a distintas cargas de tensión y compresión, las que tienen un resultado simultáneo. En la conformación en frío, los esfuerzos mayores son de compresión (son benéficos ya que las herramientas estarán expuestas al desgaste), es por esta razón que deben ser muy tenaces [7]. Por otro lado, los esfuerzos térmicos no sólo se ejercen sobre las herramientas, sino también en la conformación en caliente, y enmenor grado en la conformación en frío, ya que, la temperatura del componente, en las prensas en frío, aumenta al crecer el número de golpes por minuto [6].
Vida útil de las herramientas para la conformación
El rendimiento de una herramienta depende en primer lugar de la exactitud en las dimensiones de trabajo requeridas. Así mismo, de su forma geométrica y de las características del material a utilizar. Entre más restringidas sean las tolerancias admisibles de los componentes a fabricar y más difíciles las formas de estas piezas, más se reduce la vida útil del componente. Otra característica cuya influencia puede ser de gran importancia para la duración de las herramientas, es el estado de las máquinas utilizadas y el montaje correcto. También, una elevada resistencia a la deformación en el material empleado, reduce el rendimiento de ésta. Otro factor de mayor importancia es el estado superficial de los materiales de partida utilizados en el procedimiento de la conformación en frió. El rozamiento que existe entre el material y la herramienta, influye directamente en el desgaste. Además, es muy importante que los materiales para la conformación en frío se protejan contra la corrosión, ya que el óxido puede dañar las matrices. También, una adecuada lubricación sobre los materiales utilizados, aumenta su durabilidad.
Metodología y desarrollo
Inicialmente, se realizaron los primeros ensayos para comprobar que las herramientas seleccionadas para la realización de las piezas cumplieran con las especificaciones dimensionales. Para la realización de las pruebas del herramental se utilizaron probetas de barra redonda con un diámetro de 9,78 mm, fabricadas con materiales dúctiles como Aluminio y Cobre. Los resultados obtenidos fueron satisfactorios, ya que fue posible llevar a cabo pruebas tanto de extrusión como de recalcado en la misma matriz. Posteriormente se realizaron ensayos de recalcado y extrusión con acero inoxidable tipo 304. Las piezas fueron fabricadas a partir de una barra redonda de éste material con diámetro de 9,78 mm. El análisis de este estudio se desarrolló conforme al siguiente planteamiento:
1. Definición de la secuencia de fases para la fabricación.
]]> 2. Cálculo de los parámetros para la conformación:a) Reducción de área.
b) Relación de recalcado.
c) Grados de conformación.
d) Formas y dimensiones previas.
3. Diseño de la secuencia de fases.
4. Diseño de las herramientas.
5. Fabricación de las herramientas.
6. Conformado de los birlos.
7. Análisis de resultados.
]]> 8. Ensayos de dureza y análisis comparativo de resultados.Se aplicó un método práctico según la norma DIN 1654 [8] para comprobar la capacidad de deformación del acero inoxidable tipo 304. De acuerdo a los resultados obtenidos [9] se pudo observar que este tipo de acero no presenta grietas visibles al realizar pruebas de recalcado.
1. Definición de la secuencia de fases para la fabricación
La fabricación del birlo (Figura 1) que se propone en este análisis comprende cinco fases. Inicialmente, es necesario calcular los volúmenes de las cinco formas geométricas que por conformado adoptará el birlo (Figura 2 y Figura 3). De acuerdo a este esquema, el diámetro del material propuesto para iniciar el proceso es de 9,78 mm, el cual corresponde a la dimensión previa al estriado del birlo.
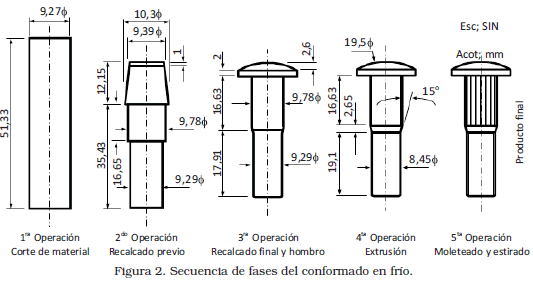

También se determinó efectuar la extrusión y el recalcado en la misma matriz. Esto es, reducir el área del diámetro de 9,78 mm al área con diámetro 8,40 mm, el cual corresponde al diámetro de paso de la cuerda de 3/8-16 UNC y recalcar la cabeza simultáneamente.
2. Cálculo de los parámetros de la conformación
Para comprobar el esquema propuesto y tomando como base los valores de los volúmenes del birlo, se obtuvieron los parámetros de forja siguientes:


Grado de conformación de la extrusión;

Grado de conformación del recalcado;

El signo (–) significa que se efectuó una compresión (Recalcado), donde:

XExtrusión = Longitud antes de la extrusión 14,1 mm, X1 = Longitud después de la extrusión (19,1 mm), XRecalcado = Longitud antes del recalcado (13,23 mm), X2 = Longitud después del recalcado (4,6 mm), D = Diámetro del material propuesto 9,78 mm.
3. Diseño de la secuencia de fases
]]> Una vez determinados los parámetros de forja, se ratificó lo que se planteó esquemáticamente, realizar la conformación (recalcado y extrusión) en una sola matriz, puesto que los cálculos indicaron la factibilidad de realizarlo de esta manera.4. Diseño y fabricación de las herramientas
Para el diseño de las herramientas (Figura 4), se aplicaron los criterios establecidos para la conformación mediante el recalcado y extrusión de aceros al Carbón.

El corte del material se puede desarrollar con la mayor exactitud por medio del diseño de una boquilla fija situada en un bloque matriz y un cortador móvil insertado en una placa de la máquina. Como el diámetro del alambre de acero inoxidable es de 9,78 mm, el diámetro interior de la boquilla de corte se hizo de 9,87 mm (aproximadamente 1% mayor al diámetro de alambre). A su vez, el diámetro interior del cortador se hizo de 9,92 mm (aproximadamente 1,5% mayor que el diámetro de alambre) (Figura 4). Todas las matrices, armaduras y cabeceadores, se fabricaron con distintos aceros recomendados por AISI para aplicaciones de trabajo en frío [10].
5. Conformado de los birlos
Antes de proceder a la fabricación de los birlos, se comprobó la capacidad de conformación del acero inoxidable tipo 304 (aplicando metodología planteada según la norma DIN 1654 [8]). Los resultados de la prueba fueron satisfactorios ya que al efectuar el recalcado no se presentaron grietas visibles en el material [9]. Después de haber revisado e inspeccionado perfectamente todas las herramientas, tanto dimensionalmente, como de dureza, se procedió a realizar el montaje y ajuste de las mismas en la máquina forjadora. Cuando se realizó el recalcado y la extrusión simultáneamente en la misma matriz, se obtuvieron solo 568 piezas antes de que los insertos se rompieran [9]. Con el resultado obtenido, se procedió a realizar el análisis del problema y determinar las posibles causas que generaron el bajo rendimiento, partiendo de la base que las herramientas se diseñaron y fabricaron aplicando tanto los criterios establecidos para este tipo de herramientas, como los dictados por la experiencia, se plantearon las siguientes hipótesis para explicar la falla que ocasionó la ruptura de la herramienta:
– La elevada resistencia a la deformación del acero inoxidable tipo 304.
– El incremento de dureza del acero durante la conformación.
– La interferencia entre el diámetro exterior de los insertos y el diámetro interior de la armadura.
]]> – El tratamiento térmico de las herramientas.– La alta velocidad de la máquina.
6. Análisis de resultados
Partiendo de la base que las herramientas se fabricaron conforme al diseño, y que el montaje de las mismas se realizó correctamente, con la interferencia recomendada por las normas y con objeto de determinar la causa de la falla, se planteó analizar los esfuerzos a los que se sometieron las herramientas durante el trabajo. En este caso específico, se trata de dos distintos tipos de esfuerzos los cuales son ocasionados por la extrusión y por el recalcado, concluyéndose que; mientras que la extrusión presenta un esfuerzo puro a compresión y cortante (desgaste), el recalcado es sólo un esfuerzo de compresión (Figura 5).

De ello se deduce que, la elección de la calidad del carburo de Tungsteno no fue del todo correcta, ya que para la extrusión se requiere una calidad de carburo resistente al desgaste por fricción con un bajo contenido de Cobalto. Mientras que para el recalcado, se requiere una calidad resistente al impacto con un contenido de Cobalto más elevado. La elección de una calidad de carburo de Tungsteno más resistente al desgaste por fricción, podría conducir a la rotura en el recalcado de la cabeza, mientras que una calidad más tenaz podría ocasionar un desgaste más elevado en el cono de reducción. La sección de la cabeza de la pieza en donde se aplica la fuerza de conformado, ejerce una alta presión sobre la pared interior de la matriz de extrusión. La cual, a la altura de la superficie frontal del punzón, disminuye sin transición y a la altura del cono de extrusión, disminuye nuevamente hasta llegar a cero. Esta deformación elástica continúa, ocasiona, especialmente en los metales sinterizados, fatiga en el material y finalmente conduce a que se presenten fisuras transversales anulares en los puntos de transición bruscos sobre la línea de dilatación. Para dar solución a este problema, se determinó realizar los siguientes cambios al diseño:
1. Disminuir el grado de conformación, modificando la secuencia de fases e intercalando una fase adicional en el proceso, haciendo el recalcado en una matriz y la extrusión en otra. El objeto es distribuir los esfuerzos ocasionados por las cargas de impacto durante el proceso.
2. Utilizar un material con un contenido de carburo de 25% de Cobalto para la matriz de recalcado y otro carburo con 15% de Cobalto para la extrusión.
3. Disminuir el diámetro exterior del inserto de carburo de Tungsteno y aumentar la interferencia en el ensamble entre el inserto de carburo de Tungsteno y la armadura o camisa de acero H13, hasta 0,3 mm.
4. Aumentar la dureza de la armadura de 48-50 Rc a 52-54 Rc.
]]> 5. Modificar el diámetro del material de partida de 9,78mmpor el de 9,27mmde diámetro con el fin de disminuir el porcentaje de reducción del área, aunque con este cambio, se incrementó la relación de recalcado.Al realizar estos cambios, fue necesario recalcular nuevamente los parámetros de forja, partiendo del diámetro 9,27 mm, esto llevó a:

Relación de recalcado:

Grado de conformación de la extrusión;

Grado de conformación (ö) del recalcado;

El signo (–) significa que se efectuó una compresión (Recalcado).
]]> Después de haber efectuado los cambios, el proceso se llevó a de la siguiente manera:En la primera fase del proceso se cortó el tramo del material, mediante una boquilla y una cuchilla fabricadas de acero AISI M2 templados y revenidos, con una dureza de 60-62 Rc. El transporte del tramo de material cortado, hacia cada una de las fases siguientes, se realizó mediante mordazas accionadas mecánicamente.
En la segunda fase se realizó el recalcado, utilizando para ello una matriz compuesta por dos insertos, el frontal del carburo de Tungsteno GT50 (25%Co) y otro inserto de acero AISI M2 templado y revenido con una dureza de 56-58 Rc, ensamblados estos a presión, con interferencia de 0,3mmdentro de una camisa de acero AISI H13 templada y revenida hasta una dureza de 52-54 Rc. El punzón móvil, con la forma geométrica de la cabeza del birlo, se diseñó de una sola pieza de acero AISI M2, con una dureza de 59-61 Rc.
En la tercera fase, se efectuó la extrusión del diámetro de 8,4 mm que corresponde al diámetro de paso de la rosca de 3/8-16 utilizando una matriz fija, compuesta de un inserto de carburo de Tungsteno GT30 (15%Co) y un complemento de acero AISI M2 templado y revenido, con una dureza de 58-60 Rc ensamblados a presión, con interferencia de 0,3 mm, dentro de una camisa de acero AISI H13 templada y revenida, con dureza de 52-54 Rc.
La matriz móvil se diseño de una sola pieza de acero AISI O1 templado y revenido, con una dureza de 58-60 Rc. La parte frontal de esta herramienta empuja al tornillo para realizar la extrusión. La forma semiesférica de la cabeza, que asegurará un perfecto centrado dentro de la matriz fija al realizar la extrusión. En las dos matrices de forja antes descritas, se utilizaron pernos de expulsión de acero AISI M2 templados y revenidos, con una dureza de 58-60 Rc.
Después de haber efectuado los cambios anteriores al diseño original, se procedió a realizar el montaje de las herramientas en la máquina forjadora. El resultado fue mucho más satisfactorio ya que la matriz de recalcado pudo producir 15 870 piezas y la de extrusión 18 620 piezas. Después de conformar las dos primeras fases, los birlos son transportados a la fase del estriado y rolado de la rosca, mediante dados planos paralelos, los cuales están montados en la misma máquina de conformado (Figura 4).
7. Ensayos de dureza y análisis comparativo de resultados
Se realizaron mediciones de dureza del material y del birlo para comprobar el incremento de dureza adquirido por trabajo en frío. Para estas mediciones de la dureza, tanto del material original, como del birlo forjado, se prepararon probetas aplicando el procedimiento que se utiliza para un ensayo metalográfico. Las Figuras 6 corresponden a las probetas del material original de acero inoxidable tipo 304 y del birlo forjado respectivamente. Donde la dureza del material original muestra en los extremos laterales longitudinales, una dureza promedio de 7 Rc, al igual que en la parte central. Lo que significa que la dureza del material original es homogénea. En cambio, en la medición de dureza del birlo ya terminado, se puede observar una gran diferencia de durezas entre la sección recalcada, la sección intermedia y la sección reducida por extrusiones (la zona superior del birlo). Lo que corresponde al recalcado con un grado de conformación de –2,0 y con un promedio de dureza es de 35 Rc. En la zona intermedia, que también corresponde a un recalcado con un grado de conformación de –0,95 y con promedio de dureza es de 25 Rc. En la zona inferior del birlo, que es la sección extruida, se tiene un grado de conformación de +0,19 y una reducción de área de 18% con un promedio de dureza es de 29 Rc.
Figura 6. Pruebas de dureza. a) Probeta previa a la conformación en frío (dureza promedio 7 Rc). b) Probeta del birlo conformado en frío (dureza promedio 29 Rc)
Conclusiones
]]> De acuerdo a los resultados obtenidos se concluye:1. En primer lugar, el incremento de dureza que adquiere el acero inoxidable tipo 304, cuando es sometido al trabajo en frío, es un factor que influye negativamente en la vida útil de las matrices durante el trabajo, ya que disminuye considerablemente, en comparación con la conformación de los aceros al Carbón y de los aceros aleados, entendiéndose a estos, como aquellos que contienen otros elementos distintos del Hierro, Carbón, Manganeso y Silicio.
2. En segundo lugar, un mayor grado de conformación ocasiona mayor dureza del material, lo que trae como consecuencia una disminución de la vida útil de las herramientas.
3. Los criterios de diseño de herramientas para conformación en frío de componentes de aceros con bajo y mediano contenido de Carbón, no deben aplicarse para la manufactura de piezas de acero inoxidable de alta aleación ya que conforme a los cálculos efectuados de los parámetros de forja del birlo (relación de recalcado 1,35 y reducción de área de 26%), es posible concluir, que es factible efectuar el recalcado final y la extrusión simultáneamente en la misma matriz. La baja productividad obtenida antes, cuando la matriz se fractura (588 piezas) implican un costo excesivo por pieza producida.
En base a los resultados que se reportan, se juzga conveniente realizar estudios más a fondo sobre materiales para herramientas para el conformado en frío de piezas de aceros inoxidables. Simultáneamente, se deberán determinar y aplicar criterios específicos de diseño, para las herramientas para deformaciones severas de piezas de aceros inoxidables.
Agradecimientos
Los autores agradecen el apoyo otorgado por el gobierno Mexicano por parte del Consejo Nacional de Ciencia y Tecnología, el Instituto Politécnico Nacional y el Instituto de Ciencia y Tecnología del Distrito Federal para el desarrollo de este proyecto.
Referencias bibliográficas
1. Hilders O. A.: “Aplicación de la fractografía cuantitativa al estudio de los mecanismos de ruptura por tensión de un acero inoxidable austenítico a temperatura ambiente (Parte I: Consideraciones teóricas y técnicas experimentales)”, Rev. Fac. Ing. Univ. Central Venezuela, Vol. 2, No. 2, (1987) 158-177. [ Links ]
2. Hilders O. A.: “Aplicación de la fractografía cuantitativa al estudio de los mecanismos de ruptura por tensión de un acero inoxidable austenítico a temperatura ambiente (Parte II: resultados y discusiones)”, Rev. Fac. Ing. Univ. Central Venezuela, Vol. 3, No. 1, (1988) 5-27. [ Links ]
3. Urriolagoitia-Sosa G,: “Analysis of prior strain history effect on mechanical properties and residual stress in beams”, Thesis Ph D, Oxford Brooks University, 2005. [ Links ]
4. Hernández-Gómez L. H., Urriolagoitia-Calderón G., Urriolagoitia-Sosa G., Sandoval-Pineda J. M., Merchán-Cruz E. A. y Guardado-García J. F.: “Assessment of the structural integrity of cracked cylindrical geometries applying the EVTUBAG program”, Rev. Tec. Ing. Zulia. Vol. 32, No. 3, (2009) 190- 199. [ Links ]
5. Atienza J. M., Ruiz-Hervías J., Caballero L. y Elices M.: “Mejoramiento del comportamiento a corrosión bajo tensión de los alambres pretensado”, Anales de Mecánica de la Fractura, Vol. 22, (2005) 394-399. [ Links ]
6. Parking R. N., Elices M. y Sánchez-Gálvez V.: “Some comments on the standardization of test methods for prestressing steels”, Stress corrosion of pre-stressing steel, Ed. M. Elices y V. Sánchez-Gálvez, 1981. [ Links ]
7. Enos D. G. y Scully J. R.: “A critical-strain criterion for hydrogen embrittlement of cold-drawn, ultrafine pearlitic steel”, Metallurgical and Materials Transactions, A 33, (2002) 1151-1166. [ Links ]
8. Conformado de Materiales, Norma DIN 1654, 2006. [ Links ]
9. Guerrero-Rivera R. M.: “Diseño de matrices para la manufactura de componentes automotrices de acero inoxidable tipo 304 mediante proceso de conformado en frío”, Tesis de Maestría en Ciencias, IPN, SEPI-ESIME, Unidad Zacatenco, 2006. [ Links ]
10. Bengton U.: “Design requirements materials properties: A basic for materials selection”, American Society for Testing, (1991) 230- 250. [ Links ] ]]>